
Ukubuka: 165 Umbhali: Isikhathi Sokushicilela Isihleli Sesayithi: 2026-08-12 Umsuka: Isayithi


Ukuthutha uketshezi olushintshashintshayo kufuna i-zero imajini uma kunephutha. Ubuqotho besakhiwo semoto yokuthutha izinto eziyingozi buncike ngokuphelele emandleni e-molecular of seams yayo. Abaphathi beflethi nabaqondisi bezokuthutha kumele bahlole ukwethembeka kwesakhiwo I-Aluminium Fuel Trailer ngaphambi kokuthengwa ukuze kuvinjwe ukuvuza okuyinhlekelele, izinhlawulo zemvelo, nesikhathi sokuphumula sokusebenza. Iphutha elilodwa le-microscopic kumthungo wethangi lingalimaza wonke umthwalo okhokhelwayo ngaphansi kwengcindezi yomgwaqo enamandla. Ukuqonda izindlela eziqondile zobunjiniyela ezisetshenziswa abakhiqizi ukuze baqinisekise ikhwalithi yokushisela kwehlukanisa impahla ethobelayo, esebenza kahle kakhulu esikweletini esiyingozi enkulu. Abathengi badinga ukwazi kahle ukuthi yimiphi imibiko yokuhlola engonakali okufanele bayifune nokuthi bayifunde kanjani. Lo mhlahlandlela wehlukanisa izinqubo zokuqinisekisa zobuchwepheshe, kusukela ekulungiseni impahla yangaphambi kokushisela kuya ekuhlolweni kokugcina kwe-hydrostatic, uqinisekisa ukuthi ukungezwa kwakho kwemikhumbi okulandelayo kuhlangabezana nezindinganiso eziphakeme kakhulu zokuphepha.
Ukuhlola Okungabhubhisi (i-NDT) Akuxoxiswana: I-Radiographic (i-X-ray) kanye nokuhlolwa kwe-Ultrasonic kungamazinga emboni okufakazela ubuqotho be-weld yangaphakathi ngaphandle kokulimaza ithangi.
Ukuthobela Kunquma Ikhwalithi: Amathangi aqinisekisiwe kufanele ahlangabezane nezinhlaka zokulawula eziqinile (isb, i-DOT 406, ADR, ASME Isigaba VIII) esekelwe imibiko yokuhlolwa kwezinto ezibonakalayo.
Ukuzenzakalela uma kuqhathaniswa Nobungcweti Bemanuwali: Ukuhlanganiswa kokushisela kwe-robotic TIG/MIG kunciphisa iphutha lomuntu, kodwa ukwengamela okwenziwa ngesandla okuqinisekisiwe kuhlala kubalulekile kumajiyometri ahlanganyelwe.
Amadokhumenti awubufakazi: Abathengi kufanele bagunyaze amamephu e-weld aphelele, amarekhodi e-Welder Performance Qualification, nemibiko yokuhlola ye-NDT njengombandela wokuthenga.
Ukuchaza lokho okwakha i-weld ephelele esimweni sokuthuthwa koketshezi oluyingozi kudinga ukuqonda izingcindezi zomgwaqo eziguquguqukayo ezibekezelelwa yile mikhumbi. Iphutha elilodwa le-microscopic lingalimaza sonke isakhiwo ngaphansi komthwalo. Lapho i-trailer egcwele ngokugcwele izula endaweni engalingani, ijikajika ngokucijile, noma ibhuleki kungazelelwe, umthamo owuketshezi udala amandla amakhulu e-kinetic. Lo mphumela we-sloshing udlulisela ingcindezi enkulu ngqo kuma-bulkheads kanye nama-longitudinal seams.
I-Aluminium ine-thermal conductivity ephezulu kanye nephoyinti elincibilikayo eliphansi uma liqhathaniswa nekhabhoni noma insimbi engagqwali. Isendlalelo se-alumina oxide esiphikelelayo sinephuzu lokuncibilika cishe elingu-2,060°C, kuyilapho i-aluminium engaphansi incibilika ku-660°C. Lo mehluko omkhulu wamazinga okushisa udinga ukuhlanzwa okunembayo ukuze kuvinjelwe amaphutha okufakwa. Uma ungqimba lwe-oxide luvaleleka ku-weld pool, ludala izindawo eziqinile, eziphukayo ezisebenza njengezigxilisi zokucindezeleka.
Kukhona ingozi enkulu kakhulu ye-hydrogen-induced porosity, ukungcoliswa kongqimba lwe-oxide, nokuqhekeka okuncane endaweni ethinteke ukushisa (HAZ). IHydrojeni incibilika kakhulu ku-aluminium encibilikisiwe kodwa ayincibiliki ku-aluminium eqinile. Uma umswakama noma ama-hydrocarbon engcolisa indawo yokushisela, igesi ye-hydrogen iyavaleleka njengoba insimbi iqina, ishiya izikhala ezincane. Ukudlidliza komgwaqo, i-chassis torsion, nokuqhuma koketshezi ngaphakathi kwe-a umthamo omkhulu we-aluminium tanker uvivinya ukumelana nokukhathala kwawo wonke umthungo nsuku zonke.
Impahla Ebalulekile |
I-Aluminium (5000 Series) |
Insimbi Yekhabhoni |
Welding Impact |
|---|---|---|---|
I-Thermal Conductivity |
Phezulu |
Phansi |
Idinga okokufaka ukushisa okuphezulu ekuqaleni, okubeka engcupheni yokusha. |
I-Oxide Melting Point |
2,060°C |
Kufana nesisekelo sensimbi |
Igunyaza ukuhlanza okunamandla kwangaphambi kokushisela komshini namakhemikhali. |
I-Hydrogen Solubility |
Iphezulu esimweni se-liquid |
Phansi |
Ukuba sengozini okukhulu kwe-porosity kusuka kumswakama noma amafutha. |
Ukwehluleka kwe-weld kuholela ezingozini ezinzima zokuphepha nezemvelo, okuhlanganisa izikweletu zokuchitheka, izindleko zokuhlanza i-hazmat, kanye nemicimbi engaba khona yokuthungela ngomlilo. Ukuphuka komugqa wezinwele kumthungo olayisha ngezansi olayishwa phansi kungavuza amakhulu amalitha kaphethiloli ngaphambi kokutholwa. Isikhathi sokuphumula sokusebenza sidala umthelela ohlanganisayo wezezimali lapho kudonswa impahla esezingeni eliphezulu isuswe emgwaqeni ukuze kubhaceshwe isimo esiphuthumayo. Ngaphezu kwalokho, izinhlawulo ezilawulayo zihlanganisa izinhlawulo kanye nokumiswa kwemikhumbi okuhlobene nokuhluleka kokuhlolwa kwe-DOT/ADR eceleni komgwaqo. Izindleko zokuchitheka kwe-hazmat eyodwa zincane kakhulu inani lokuthenga lokuqala le-trailer.
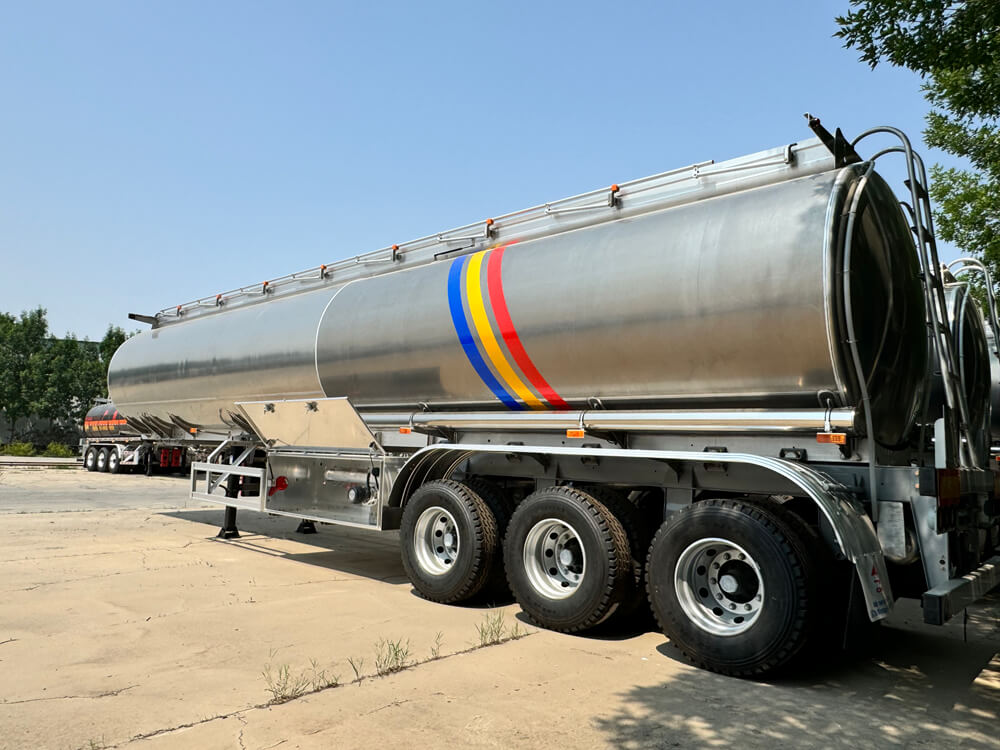
Ukuqinisekisa kuqala isikhathi eside ngaphambi kokuba i-arc ishaywe. Ukulungiselela kahle kuyisisekelo sekhwalithi yokushisela. Awukwazi ukuhlola ikhwalithi ibe i-weld embi; kufanele uyakhe kusukela esigabeni sokukhetha impahla.
Abakhiqizi kufanele baqinisekise izinsimbi zomzali, ngokuvamile ezingu-5454-H32 zokumelana nokushisa noma okungu-5083-H111 ukuze zibe namandla aphezulu, kanye nezintambo zazo zokugcwalisa ezihambisanayo, ezifana nezingu-5356 noma ezingu-5554. Lokhu kuqinisekisa ukuhambisana kwe-electrochemical nemishini. Ukusebenzisa i-filler wire engalungile kuholela ekugqwaleni kwe-galvanic noma ukuqhekeka okushisayo ngesikhathi sokuqina. Imibiko Yokuhlolwa Kwezinto Ezibalulekile (MTRs) iqinisekisa ukwakheka kwamakhemikhali namandla aqinile wawo womabili amapuleti nezinsimbi zokugcwalisa ngaphambi kokwenziwa. Abahloli bahlola lawa ma-MTR ngokumelene nezinombolo zokushisa ezigxivizwe kumashidi e-aluminium eluhlaza.
Ukuhlanzwa kwemishini kanye nezinqubo zokunciphisa amakhemikhali kuyadingeka ukuze kuqedwe ama-hydrocarbon kanye nomswakama. Abakhiqizi kumele bagcine izindawo zokushisela ze-aluminiyamu ezizinikele, ezingahlakazeki, ezilawulwa yisimo sezulu ukuze kuvinjwe ukuminyana komswakamo nokungcoliswa yi-carbon steel particulate. Amasistimu okulethwa kwegesi okuvikela, ngokuvamile okuyingxube ye-Argon noma i-Argon-Helium engu-100%, adinga ukuqinisekiswa kusetshenziswa amamitha wamaphuzu wamazolo ukuze kuqinisekiswe ukungcoliswa komswakama wegesi ongekho.
Ukulandelana okujwayelekile kwangaphambi kokushisela kuhlanganisa:
I-solvent degreasing ukususa isikali sokugaya, uketshezi lokusika, namafutha okuphatha.
Ukuxubha ngomshini kusetshenziswa amabhulashi ensimbi engenasici (akukaze kusetshenziswe ku-carbon steel).
Iphrofayili yomphetho kanye ne-beveling ukuqinisekisa ukungena okuphelele okuhlanganyelwe.
Ukushisela ngokushesha phakathi kwewindi lesikhathi esithile (imvamisa engaphansi kwamahora angu-8) ngaphambi kokuba ungqimba lwe-oxide lushintshe lube ukujiya okuyinkinga.
Amaphrothokholi athile wobunjiniyela aqinisekisa ubuqotho bomthungo ngaphambi kwe I-trailer yethangi likaphethiloli ye-aluminium ishiya indawo yokukhiqiza. Lezi zivivinyo zihlukaniswe ngokuhlolwa okubukwayo, okungalimazi, nokusekelwe kungcindezi.
Ukuhlolwa okungaphansi kokukhanya okunamandla kakhulu kukhomba ukonakala kwendawo efana ne-undercut, ukugqagqana, ukuqhekeka kwe-crater, kanye nokuqiniswa okweqile noma okunganele ngokuya ngamazinga we-AWS D1.2. Abahloli basebenzisa ama-weld gauge ukukala ukujiya komphimbo we-fillet weld, ubude bomlenze, nobude bokuqinisa. Umhloli oqeqeshiwe angabona imilenze ebandayo noma ama-tie-ins angafanele ngokuhlola iphethini enyakazayo ye-weld bead.
Ukuhlolwa kwe-Radiographic (RT) kusebenzisa ama-X-ray ukuze kukhiqizwe amaphrofayili esakhiwo sangaphakathi se-longitudinal ne-circumferential seams, ukuthola i-voids yangaphakathi, i-porosity, nokungena okungaphelele. I-RT inikeza ifilimu ehlala njalo noma irekhodi ledijithali lesakhiwo sangaphakathi se-weld. Ukuhlolwa kwe-Ultrasonic (UT) kanye ne-Phased Array UT (PAUT) zisebenzisa amaza omsindo wemvamisa ephezulu ukukala ukushuba kodonga, kutholwe amaphutha ajulile angaphansi komhlaba, kanye nemephu ye-weld root fusion enokulungiswa okuphezulu kwendawo. I-Dye Penetrant Inspection (DPI) isebenzisa odayi abawuketshezi ababonakalayo noma be-fluorescent ukuze baveze obala imifantu emincane ephuka phezulu kanye namaphinifa angabonakali ngeso lenyama.
Ukuhlolwa kwe-Hydrostatic kuhlanganisa ukugcwalisa i-aluminiyamu yenqola kaphethiloli enamanzi futhi iwacindezela ngaphezu kwemikhawulo evamile yokusebenza ukuze kuqinisekiswe amandla omkhiqizo wesakhiwo, ubuqotho be-bulkhead, kanye nokumelana nokuvuza. Amanzi asetshenziswa ngoba awacindezeleki, okwenza ukuhlola kuphephe kunokusebenzisa igesi ecindezelwe. Ukuhlolwa kwe-pneumatic kusebenzisa umoya ocindezelwe ohlanganiswe nesisombululo sensipho evuzayo esetshenziswa kuyo yonke imithungo eshiselwe ukuthola ukuvuza okuncane ngaphansi kwezimo zengcindezi yokusebenza.
Amakhuphoni amasampula e-weld, adalwe ngaphansi kwezimo eziqondile zokugijima njengethangi, abhekana nokungezwani kwemishini kanye nezingcindezi zokugoba kuze kube yilapho ehluleka ukuqinisekisa amandla okuqala enqubo yokushisela. Ukuhlolwa kwe-Macroscopic kuhilela ukuhlukanisa izingxenye, ukupholishwa, kanye nokushisela kwe-acid-etching ukuze kuhlolwe ukujula kokungena, amaphrofayili ahlanganisiwe, kanye nesakhiwo sokusanhlamvu sendawo ethinteke ukushisa. Lokhu kufakazela ukuthi imingcele yokushisela izwakala ngaphambi kokuthi ukukhiqizwa kuqale.
Ukuhlola amasistimu okuphatha ikhwalithi yangaphakathi komkhiqizi nokubambelela kumazinga omhlaba kuqinisekisa ukuthi umkhiqizo wokugcina ungasebenza ngokusemthethweni nangokuphephile emigwaqweni yomphakathi.
Amathangi kufanele ahlangabezane nezinhlaka zokulawula ngaphansi kwe-DOT 406 (US), ADR (Europe), ne-TC 406 (Canada) yokuthutha izinto eziyingozi. Lawa makhodi anquma ubukhulu bodonga obuncane, ukubekwa kwe-baffle, nemikhawulo yokuqinisa i-weld. Ukunamathela ku-ASME Boiler kanye Nekhodi Yomkhumbi Wokucindezela (Isigaba VIII, Isigaba 1) kanye ne-ISO 3834 yokwakheka kwe-weld, ukwenza, nokuhlola kuyimpoqo emikhunjini ebamba ingcindezi.
Zonke izinqubo kufanele zisekelwe Ukucaciswa Kwenqubo Ye-Welding esemthethweni (WPS) kanye neRekhodi Yokufaneleka Kwenqubo Esekelayo (PQR). Abashiseli bezandla kufanele babambe izitifiketi zamanje, eziqinisekisiwe ngaphansi kwe-AWS D1.2 noma i-EN ISO 9606-2. Ukuhlanganiswa kwemishini yokushisela ye-longitudinal ezenzakalelayo neyindilinga kuqinisekisa ukungaguquguquki kobuhlalu, okokufaka okushisa okuphezulu, kanye Nezindawo Ezithinteke Ukushisa ezincishisiwe. Abahloli Abaqinisekisiwe Belding (CWIs) kanye Nabahloli Abagunyaziwe (AI) bahlinzeka ngokugada okudingekayo kwenkampani yangaphandle phakathi nezigaba ezibalulekile zokwenziwa, ukusayina kumadokhumenti abahambi njengoba kufinyelelwa ingqophamlando ngayinye yokukhiqiza.
Ikhwalithi ye-weld ithonya ngokuqondile ukuhwebelana phakathi kokusetshenziswa kwezimali kwangaphambili kanye nokusebenza kwempahla yesikhathi eside. I-trailer eshibhile enamashisela asezingeni eliphansi izosebenzisa ngokushesha noma yikuphi ukonga kwasekuqaleni ngokulungisa isikhathi sokuphumula.
Ama-welds aqinisekisiwe, angenasici avimbela ukwanda kwemifantu yokukhathala esikhathini sokusebenza seminyaka eyi-15 kuya kwengama-20 ngaphansi kwengcindezi yomgwaqo enamandla. Lokhu kugcina izinzuzo ezingasindi ze-aluminium ngaphandle kokuphazamisa umthamo wokukhokha wesakhiwo I-aluminium semi trailer fuel tank . Okokufaka okulawulwayo kokushisa okushiselayo kulondoloza amandla okuqala apholile engxubevange ye-aluminium, igwema ukuthambisa kwesakhiwo ngaphambi kwesikhathi eduze nendawo yokushisela. Uma i-HAZ igcinwa iyingcingo, ithangi ligcina ukuqina kwalo futhi limelana nokuqhuma ngaphansi kokuqhuma okuwuketshezi.
I-premium ekhokhelwe amathangi ahlolwe ngokuqinile ivala izindleko ezinkulu zokulungiswa kwe-weld okuphindaphindiwe, isikhathi sokuphuma kwesevisi, kanye nemijikelezo yokuphila yempahla efinyeziwe. Ikhwalithi yokukhiqiza ebhaliwe kanye nomlando wokuhlola ohlanzekile ugcina inani eliphakeme eliyinsalela emakethe yesibili. Abathengi bezinto ezisetshenziswayo babheka ngenkuthalo imibiko ye-NDT yemboni yoqobo kanye namarekhodi okuhlola e-DOT ahlanzekile ngaphambi kokwenza umnikelo.
Amathimba okuthengwa kwempahla kufanele athathe izinyathelo ezingenziwa ukuze aqinisekise izimangalo futhi avikele ukutshalwa kwezimali kwawo. Ukwethemba incwajana yokuthengisa akwanele uma usebenza ngezinto eziyingozi.
Izinkomba ezibonakalayo zekhwalithi ephansi zifaka amaphrofayili obuhlalu obushisiwe obungahambisani, i-spatter eyeqile, i-undercut, i-surface porosity, noma iziteleka ze-arc kusisekelo sensimbi. Ukushaywa kwe-arc ngaphandle kwendawo yokushisela kudala imifantu emincane engasakazekela emifantwini emikhulu. Ukushoda kwendawo, njengokushoda kwezindawo zokwenziwa kwe-aluminium ezizinikele, ezihlanzekile, imikhuba yokugcinwa kwamapuleti engalungile, noma ochwepheshe be-NDT abangaqinisekisiwe, izimpawu ezinkulu eziyisixwayiso. Uma ubona ukugaya kwe-carbon steel kwenzeka eduze kwamatheku wokushisela e-aluminium, hamba.
Abathengi kufanele bacele i-schematics enemininingwane yokwenza imephu yonke i-weld yesakhiwo kumshiseli othile oqinisekisiwe noma uhlelo lwerobhothi olulusebenzisile. Imibiko eqinisekisiwe, yenkampani yangaphandle yokuhlola i-Radiographic kanye ne-Ultrasonic efana nenombolo ethile ye-serial yethangi elithengiwe ibalulekile. Izitifiketi Zokuhlola I-Mill ezixhumanisa ukwakheka kwamakhemikhali amapuleti emuva kumkhiqizi we-aluminium zinikeza ukuqinisekiswa okwengeziwe. Qinisekisa ukuthi wonke amadokhumenti anesitembu kanye nesiginesha yomhloli oqinisekisiwe.
Ikhwalithi yokushisela ibeka ukuphepha, ukuthobela, nokuhlala isikhathi eside kwempahla yokuthutha uphethiloli we-aluminium. Abathengi kufanele bakhiphe ngokushesha abakhiqizi abangakwazi ukunikeza ubufakazi obusobala, obubhaliwe be-NDT, WPS/PQR, kanye nezinqubo zokuhlola ingcindezi.
Cela isampula yemibiko ye-NDT kwabazoba abakhiqizi ukuze uqinisekise izindinganiso zabo zemibhalo.
Qinisekisa izitifiketi zabo zokuthobela i-DOT/ADR ngokusebenzisa isizindalwazi esizimele sokulawula.
Hlela ukuhlolwa kwezakhiwo ezibonakalayo ukuze uzibonele mathupha indawo yokushisela i-aluminium kanye nezinqubo zokuzilungiselela.
Igunya ukuthi yonke imibiko yokuhlola yokugcina ifane nezinombolo zomkhiqizo ezithile zamayunithi akho owathengile.
A: Ukuhlolwa okubonakalayo kufanele kwenzeke nsuku zonke ngaphambi kohambo. Ukuhlolwa kwangaphandle kokubonwayo nokungavuzi kufanele kwenziwe minyaka yonke, futhi ukuhlolwa kwangaphakathi kwesakhiwo/ukuqina kuyagunyazwa njalo eminyakeni emi-5 ngaphansi kwemithetho ye-DOT 406/EPA Indlela 27.
A: Inhlanganisela ye-automated Gas Metal Arc Welding (GMAW/MIG) yesakhiwo se-longitudinal seams inikeza amazinga aphezulu okubekwa kanye nokungena okungaguquki, kuyilapho i-Gas Tungsten Arc Welding (GTAW/TIG) ivame ukusetshenziselwa ukufakwa nokulungisa okuyinkimbinkimbi.
IMPENDULO: Ngenkathi ukuhlolwa kwe-Phased Array Ultrasonic kunikeza ukutholwa kwamaphutha okuhle kakhulu kanye nokulinganisa ukujula ngaphandle kwezingozi zemisebe, Ukuhlolwa kwe-Radiographic kusalokhu kuyindinganiso eqinisekile yokuthola ukukhubazeka kwe-volumetric njenge-porosity kumashisela e-aluminium.
A: Ukushisa kwe-Welding kushintsha ukufutheka kwe-aluminium alloy, kunciphisa amandla ayo omshini ku-HAZ. Ukulawula okufakiwe kokushisa okufanele kanye nokukhetha kwe-alloy kuyadingeka ukuze kuncishiswe lo mphumela uba buthaka.
A: Amadokhumenti abalulekile ahlanganisa Ukucaciswa Kwenqubo Ye-Welding (WPS), Amarekhodi Okufaneleka Kwenqubo (PQR), Iziqu Zokusebenza Kwe-Welder (WPQ), Imibiko Yokuhlola Okubalulekile (MTRs), kanye nemibiko eqinisekisiwe Yokuhlola Okungabhubhisi (NDT).


