
Maoni: 165 Mwandishi: Muda wa Kuchapisha kwa Mhariri wa Tovuti: 2026-08-12 Asili: Tovuti


Kusafirisha vimiminiko tete hudai kiasi cha sifuri kwa makosa. Uadilifu wa muundo wa gari la usafiri wa vifaa vya hatari hutegemea kabisa nguvu za Masi za seams zake. Wasimamizi wa meli na wakurugenzi wa ugavi lazima watathmini uaminifu wa kimuundo wa Trela ya Tangi la Mafuta ya Alumini kabla ya ununuzi ili kuzuia uvujaji wa janga, faini za mazingira, na wakati wa kufanya kazi. Hitilafu moja ya hadubini katika mshono wa tanki inaweza kuathiri mzigo mzima wa malipo chini ya mkazo mkubwa wa barabara. Kuelewa mbinu kamili za uhandisi zinazotumiwa na watengenezaji ili kuthibitisha ubora wa weld hutenganisha kipengee kinachotii, chenye utendakazi wa hali ya juu na dhima ya hatari kubwa. Wanunuzi wanahitaji kujua ni ripoti zipi za majaribio zisizo na uharibifu wanahitaji na jinsi ya kuzisoma. Mwongozo huu unachanganua michakato ya uthibitishaji wa kiufundi, kutoka kwa utayarishaji wa nyenzo kabla ya weld hadi jaribio la mwisho la hidrostatic, kuhakikisha nyongeza yako ya meli inayofuata inafikia viwango vya juu zaidi vya usalama.
Jaribio Lisiloharibu (NDT) haliwezi kujadiliwa: Uchunguzi wa Radiografia (X-ray) na upimaji wa Ultrasonic ni viwango vya tasnia vya kuthibitisha uadilifu wa weld bila kuharibu tanki.
Utiifu Huamuru Ubora: Mizinga iliyoidhinishwa lazima itimize mifumo madhubuti ya udhibiti (km, DOT 406, ADR, ASME Sehemu ya VIII) inayoungwa mkono na ripoti za majaribio ya nyenzo.
Uendeshaji otomatiki dhidi ya Utaalam wa Mwongozo: Uunganishaji wa uchomeleaji wa roboti wa TIG/MIG hupunguza hitilafu ya binadamu, lakini uangalizi wa mwongozo ulioidhinishwa unasalia kuwa muhimu kwa jiometri za viungo changamano.
Hati ni Uthibitisho: Ni lazima wanunuzi waamuru ramani za kina za weld, rekodi za Kuhitimu Utendaji wa Welder, na ripoti za ukaguzi wa NDT kama sharti la ununuzi.
Kufafanua kile kinachojumuisha weld kamili katika muktadha wa usafirishaji wa kioevu hatari kunahitaji kuelewa mikazo ya barabara inayobadilika ambayo vyombo hivi huvumilia. Hitilafu moja ya microscopic inaweza kuathiri muundo mzima chini ya mzigo. Wakati trela iliyojaa kikamilifu inapoabiri ardhi isiyosawazika, inapogeuka kona kali, au breki ghafla, upakiaji wa kioevu hutengeneza nishati kubwa ya kinetiki. Athari hii ya kuteleza huhamisha dhiki kubwa moja kwa moja kwa vichwa vingi na mshono wa longitudinal.
Alumini ina upitishaji wa juu wa mafuta na kiwango cha chini cha kuyeyuka ikilinganishwa na kaboni au chuma cha pua. Safu ya uso ya oksidi ya alumina inayoendelea ina kiwango cha kuyeyuka cha takriban 2,060°C, ilhali alumini ya msingi inayeyuka kwa 660°C. Tofauti hii kubwa ya halijoto inahitaji kusafishwa kwa usahihi ili kuzuia kasoro za kujumuisha. Ikiwa safu ya oksidi itanaswa kwenye bwawa la weld, hutengeneza madoa magumu, mepesi ambayo hufanya kama vikolezo vya mkazo.
Kuna hatari kubwa ya uvuguvugu unaosababishwa na hidrojeni, uchafuzi wa safu ya oksidi, na kupasuka kidogo katika eneo lililoathiriwa na joto (HAZ). Hidrojeni huyeyuka kwa wingi katika alumini iliyoyeyuka lakini kiutendaji haiyeyuki katika alumini gumu. Ikiwa unyevu au hidrokaboni huchafua ukanda wa kulehemu, gesi ya hidrojeni hunaswa kadiri chuma inavyoganda, na kuacha utupu wa hadubini. Mtetemo wa barabara, msokoto wa chassis, na kuongezeka kwa kioevu ndani ya a tanker ya alumini yenye uwezo mkubwa hujaribu upinzani wa uchovu wa kila mshono kila siku.
Mali ya Nyenzo |
Alumini (Mfululizo 5000) |
Chuma cha Carbon |
Athari ya kulehemu |
|---|---|---|---|
Uendeshaji wa joto |
Juu |
Chini |
Inahitaji uingizaji wa juu wa joto mwanzoni, na kuhatarisha kuungua. |
Kiwango cha kuyeyuka kwa oksidi |
2,060°C |
Sawa na msingi wa chuma |
Huamuru utakaso mkali wa mitambo na kemikali kabla ya kulehemu. |
Umumunyifu wa hidrojeni |
Juu katika hali ya kioevu |
Chini |
Uwezekano mkubwa wa porosity kutoka kwa unyevu au grisi. |
Kushindwa kwa weld husababisha hatari kubwa za usalama na mazingira, ikiwa ni pamoja na dhima ya kumwagika, gharama za kusafisha hazmat, na matukio ya uwezekano wa kuwasha. Kuvunjika kwa mstari wa nywele katika mshono wa aina mbalimbali unaopakia chini kunaweza kuvuja mamia ya galoni za mafuta kabla ya kugunduliwa. Muda wa utendaji kazi huleta athari kubwa ya kifedha wakati wa kuvuta kipengee cha uwezo wa juu nje ya barabara kwa ajili ya kuweka viraka vya dharura vya muundo. Zaidi ya hayo, adhabu za udhibiti ni pamoja na faini na kutuliza meli zinazohusishwa na ukaguzi usiofanikiwa wa DOT/ADR kando ya barabara. Gharama ya kumwagika kwa hazmat moja inazidi bei ya awali ya ununuzi wa trela.
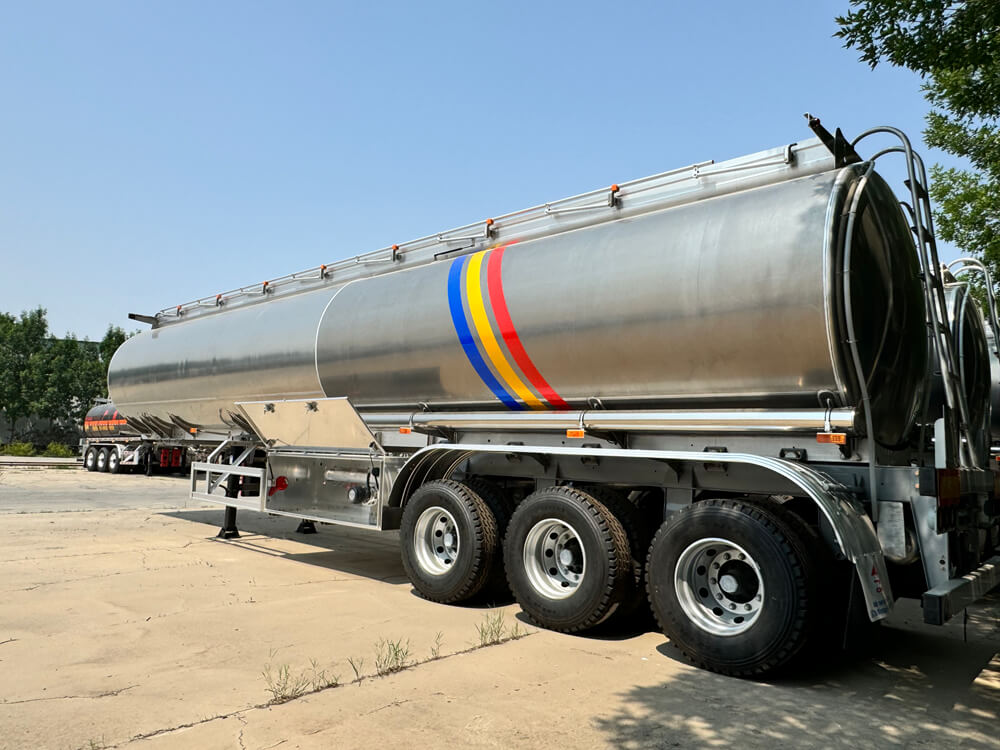
Uthibitishaji huanza muda mrefu kabla ya arc kupigwa. Maandalizi sahihi ni msingi wa ubora wa weld. Huwezi kukagua ubora katika weld mbaya; lazima uijenge kutoka kwa awamu ya uteuzi wa nyenzo.
Ni lazima watengenezaji wathibitishe metali kuu, kwa kawaida 5454-H32 kwa uwezo wa kustahimili joto au 5083-H111 kwa uimara wa juu, na nyaya zao zinazolingana za vichungi, kama 5356 au 5554. Hii inahakikisha upatanifu wa kielektroniki na kimitambo. Kutumia waya usio sahihi wa kichungi husababisha kutu ya mabati au kupasuka kwa moto mara moja wakati wa kukandishwa. Ripoti za Majaribio ya Nyenzo (MTRs) huthibitisha utungaji wa kemikali na nguvu ya mvutano ya sahani na metali za vichungi kabla ya kutengenezwa. Wakaguzi hukagua MTR hizi dhidi ya nambari za joto zilizobandikwa kwenye laha mbichi za alumini.
Usafishaji wa mitambo na michakato ya degreasing ya kemikali ni muhimu ili kuondoa hidrokaboni na unyevu. Watengenezaji lazima wadumishe ghuba za kulehemu zilizojitolea, zisizo na rasimu, zinazodhibitiwa na hali ya hewa ili kuzuia kufidia unyevu na kuchafuliwa kutoka kwa chembechembe za kaboni. Mifumo ya kukinga gesi ya kuwasilisha, kwa kawaida michanganyiko 100 ya Argon au Argon-Helium, inahitaji uthibitishaji kwa kutumia mita za kiwango cha umande ili kuhakikisha uchafuzi wa unyevu wa gesi-sifuri.
Mlolongo wa kawaida wa kuandaa kabla ya kulehemu ni pamoja na:
Kutengenezea degreasing kuondoa mizani ya kinu, vimiminika vya kukata, na mafuta ya kushughulikia.
Kusafisha kwa mitambo kwa kutumia brashi maalum ya chuma cha pua (haijawahi kutumika kwenye chuma cha kaboni).
Uwekaji wasifu wa ukingo na kupiga beveling ili kuhakikisha kupenya kamili kwa pamoja.
Kulehemu mara moja ndani ya dirisha la wakati maalum (kawaida chini ya masaa 8) kabla ya marekebisho ya safu ya oksidi hadi unene wa shida.
Itifaki maalum za uhandisi huthibitisha uadilifu wa mshono kabla ya trela ya tanki la mafuta ya alumini huondoka kwenye sakafu ya utengenezaji. Majaribio haya yameainishwa katika tathmini za kuona, zisizo za uharibifu na kulingana na shinikizo.
Ukaguzi chini ya mwangaza wa juu hutambua kasoro za uso kama vile njia ya chini, kuingiliana, nyufa za volkeno, na uimarishaji mwingi au usiotosha kulingana na viwango vya AWS D1.2. Wakaguzi hutumia vipimo vya weld kupima unene wa nyuzi za koo, urefu wa mguu na urefu wa kuimarisha. Mkaguzi aliyefunzwa anaweza kuona paja baridi au miunganisho isiyofaa kwa kuchunguza tu muundo wa ripu wa ushanga wa weld.
Uchunguzi wa Radiografia (RT) hutumia mionzi ya X ili kutoa wasifu wa ndani wa kimuundo wa mshono wa longitudinal na mduara, kugundua utupu wa ndani, upenyo, na upenyezaji usio kamili. RT hutoa filamu ya kudumu au rekodi ya dijiti ya muundo wa ndani wa weld. Majaribio ya Kielektroniki (UT) na Awamu ya Array UT (PAUT) hutumia mawimbi ya sauti ya masafa ya juu ili kupima unene wa ukuta, kutambua dosari za uso wa chini, na muunganisho wa mzizi wa weld wenye mwonekano wa juu wa anga. Ukaguzi wa Kupenya kwa Rangi (DPI) huweka rangi za kioevu zinazoonekana au za fluorescent ili kufichua nyufa ndogo zinazopasuka kwenye uso na tundu za siri ambazo hazionekani kwa macho.
Upimaji wa hydrostatic unajumuisha kujaza aluminum petrol tanker trailer with water and pressurizing it beyond normal operating limits to verify structural yield strength, bulkhead integrity, and leak resistance. Maji hutumiwa kwa sababu hayashiki, na kufanya mtihani kuwa salama zaidi kuliko kutumia gesi iliyobanwa. Pneumatic testing uses pressurized air combined with a leak-detection soap solution applied to all welded seams to detect micro-leaks under operational stress conditions.
Sample weld coupons, created under the exact run-off conditions as the tank, undergo mechanical tension and bending stresses until failure to verify the baseline strength of the welding procedure. Macroscopic examination involves cross-sectioning, polishing, and acid-etching sample welds to evaluate penetration depth, fusion profiles, and heat-affected zone grain structure. Hii inathibitisha vigezo vya kulehemu ni vyema kabla ya uzalishaji kuanza.
Mizinga lazima itimize mifumo ya udhibiti chini ya DOT 406 (US), ADR (Ulaya), na TC 406 (Kanada) kwa usafiri wa vifaa hatari. Nambari hizi huamuru unene wa ukuta wa chini zaidi, uwekaji wa baffle, na mipaka ya uimarishaji wa weld. Kufuatwa kwa Msimbo wa Boiler na Chombo cha Shinikizo cha ASME (Sehemu ya VIII, Kitengo cha 1) na ISO 3834 kwa muundo wa weld, utekelezaji, na majaribio ni lazima kwa meli zinazozuia shinikizo.
Michakato yote lazima iungwa mkono na Uainishaji rasmi wa Utaratibu wa Kuchomea (WPS) na Rekodi yake ya Kuhitimu ya Utaratibu (PQR). Wachomeleaji kwa mikono lazima wawe na vyeti vya sasa, vilivyothibitishwa chini ya AWS D1.2 au EN ISO 9606-2. The integration of automated longitudinal and circumferential welding machines guarantees bead consistency, optimal heat input, and minimized Heat-Affected Zones. Wakaguzi Walioidhinishwa wa Kuchomelea (CWIs) na Wakaguzi Walioidhinishwa (AI) hutoa uangalizi unaohitajika wa watu wengine wakati wa hatua muhimu za uundaji, wakitia saini kwenye hati za msafiri kila hatua ya utengenezaji inapofikiwa.
Ubora wa weld huathiri moja kwa moja ubadilishanaji wa dhana kati ya matumizi ya awali ya mtaji na utendaji wa muda mrefu wa mali. Trela ya bei nafuu iliyo na welds chini ya kiwango itatumia haraka akiba yoyote ya awali kupitia wakati wa ukarabati.
Welds zilizothibitishwa, zisizo na kasoro huzuia uenezi wa nyufa za uchovu kwa muda wa maisha wa uendeshaji wa miaka 15 hadi 20 chini ya mikazo ya barabarani. Hii hudumisha faida nyepesi za alumini bila kuathiri uwezo wa muundo wa upakiaji wa tanki ya mafuta ya tela la alumini . Controlled welding heat inputs preserve the original tempered strength of the aluminum alloy, avoiding premature structural softening near the weld. Wakati HAZ inapowekwa nyembamba, tangi huhifadhi rigidity yake na inakabiliwa na bulging chini ya kuongezeka kwa kioevu.
The premium paid for rigorously tested tanks offsets the exponential costs of recurring weld repairs, out-of-service time, and shortened asset lifecycles. Ubora wa utengenezaji ulioandikwa na historia safi ya ukaguzi hudumisha thamani ya juu ya mabaki katika soko la pili. Wanunuzi wa vifaa vilivyotumika hutafuta ripoti asili za NDT za kiwanda na rekodi safi za ukaguzi wa DOT kabla ya kutoa ofa.
Timu za ununuzi lazima zichukue hatua zinazoweza kuchukuliwa ili kuthibitisha madai na kulinda uwekezaji wao. Kuamini brosha ya mauzo haitoshi wakati wa kushughulika na vifaa vya hatari.
Viashirio vinavyoonekana vya ubora hafifu ni pamoja na wasifu wa ushanga usiolingana, spatter nyingi, sehemu ya chini, unene wa uso, au migongano ya safu kwenye msingi wa chuma. Migongano ya tao nje ya eneo la kulehemu huunda nyufa ndogo zinazoweza kuenea kwenye nyufa kubwa. Mapungufu ya kituo, kama vile ukosefu wa maeneo maalum, safi ya kutengeneza alumini, mbinu duni za kuhifadhi sahani, au mafundi wa NDT ambao hawajaidhinishwa, ni ishara kuu za onyo. Ukiona usagaji wa chuma cha kaboni ukifanyika karibu na ghuba za kuchomelea alumini, ondoka.
Wanunuzi wanapaswa kuomba usanifu wa kina wa kuchora kila uchoreaji wa miundo kwa mchomaji mahususi ulioidhinishwa au mpango wa roboti ulioitekeleza. Ripoti zilizoidhinishwa, za wahusika wa tatu za upimaji wa Radiografia na Ultrasonic zinazolingana na nambari mahususi ya mfululizo wa tanki iliyonunuliwa ni muhimu. Vyeti vya Majaribio ya Kinu vinavyounganisha muundo wa kemikali wa sahani kurudi kwa mtengenezaji wa alumini hutoa uthibitishaji zaidi. Hakikisha hati zote zina muhuri na sahihi ya mkaguzi aliyeidhinishwa.
Ubora wa weld huamua usalama, kufuata, na maisha marefu ya kipengee cha usafiri wa mafuta ya alumini. Wanunuzi lazima waondoe mara moja watengenezaji ambao hawawezi kutoa uthibitisho wa uwazi, ulioandikwa wa NDT, WPS/PQR, na itifaki za kupima shinikizo.
Omba sampuli za ripoti za NDT kutoka kwa watengenezaji watarajiwa ili kuthibitisha viwango vyao vya uhifadhi.
Thibitisha uthibitishaji wao wa kufuata DOT/ADR kupitia hifadhidata huru za udhibiti.
Panga ukaguzi wa vifaa vya kimwili ili kuona mazingira yao ya kuchomelea alumini moja kwa moja na taratibu za utayarishaji wao.
Agiza kwamba ripoti zote za mwisho za ukaguzi zilingane na nambari mahususi za mfululizo za vitengo ulivyonunua.
J: Ukaguzi wa kuona unapaswa kufanyika kila siku kabla ya safari. Vipimo vya nje vya kuona na visivyovuja lazima vifanywe kila mwaka, na ukaguzi wa ndani wa muundo/unene unaagizwa kila baada ya miaka 5 chini ya kanuni za DOT 406/EPA Method 27.
A: Mchanganyiko wa Ulehemu wa Safu ya Metali ya Gesi ya kiotomatiki (GMAW/MIG) kwa seams za longitudinal za muundo hutoa viwango vya juu vya uwekaji na kupenya thabiti, wakati Ulehemu wa Tao la Tungsten wa Gesi (GTAW/TIG) hutumiwa mara nyingi kwa uwekaji tata na urekebishaji.
J: Ingawa Jaribio la Ultrasonic la Mpangilio wa Awamu hutoa ugunduzi bora wa dosari na ukubwa wa kina bila hatari za mionzi, Jaribio la Radiografia linasalia kuwa kiwango mahususi cha kugundua kasoro za ujazo kama vile unene wa chembechembe za alumini.
A: Joto la kulehemu hubadilisha hasira ya aloi ya alumini, kupunguza nguvu zake za mitambo katika HAZ. Udhibiti sahihi wa uingizaji wa joto na uteuzi wa aloi ni muhimu ili kupunguza athari hii ya kudhoofisha.
A: Nyaraka muhimu ni pamoja na Viainisho vya Utaratibu wa Kuchomea (WPS), Rekodi za Kuhitimu kwa Utaratibu (PQR), Sifa za Utendaji wa Mchomaji (WPQ), Ripoti za Uchunguzi wa Nyenzo (MTRs), na ripoti zilizoidhinishwa za Majaribio Isiyo ya Uharibifu (NDT).


