


揮発性液体の輸送には、誤差が許されないことが求められます。危険物輸送車両の構造的完全性は、その継ぎ目の分子強度に完全に依存しています。フリート管理者と物流責任者は、車両の構造的信頼性を評価する必要があります。 アルミニウム製燃料タンカー トレーラー。 致命的な漏れ、環境罰金、運転ダウンタイムを防ぐための調達前のタンクの継ぎ目にある 1 つの微細な欠陥が、動的な路面応力の下で積載量全体を損なう可能性があります。メーカーが溶接品質を検証するために使用する正確なエンジニアリング手法を理解することで、準拠した高性能の資産と高リスクの負債を区別できます。購入者は、どの非破壊検査レポートを要求するのか、またそのレポートをどのように読むのかを正確に知る必要があります。このガイドでは、溶接前の材料準備から最終的な静水圧試験までの技術検証プロセスを詳しく説明し、次の車両の追加が最高の安全基準を満たしていることを確認します。
非破壊検査 (NDT) には交渉の余地がありません。放射線検査 (X 線) および超音波検査は、タンクに損傷を与えることなく内部溶接の完全性を証明するための業界標準です。
コンプライアンスが品質を左右する: 検証済みタンクは、文書化された材料試験レポートに裏付けられた厳格な規制枠組み (例: DOT 406、ADR、ASME Section VIII) を満たさなければなりません。
自動化と手動の専門知識: ロボットによる TIG/MIG 溶接の統合により人的エラーは減少しますが、複雑な接合部の形状については、認定された手動による監視が依然として重要です。
文書は証拠です: 購入者は、購入の条件として、包括的な溶接マップ、溶接機のパフォーマンス資格記録、および NDT 検査報告書を義務付ける必要があります。
危険な液体の輸送において完璧な溶接を構成するものを定義するには、これらの船舶が耐える動的道路応力を理解する必要があります。たった 1 つの微細な欠陥でも、負荷がかかると構造全体が損なわれる可能性があります。満載のトレーラーが平坦でない地形を移動したり、急旋回したり、急ブレーキをかけたりすると、液体の積載物が膨大な運動エネルギーを生成します。このスロッシング効果により、バルクヘッドと縦方向の継ぎ目に莫大な応力が直接伝わります。
アルミニウムは、炭素やステンレス鋼に比べて熱伝導率が高く、融点が低いのが特徴です。永続的な酸化アルミナ表面層の融点は約 2,060°C ですが、その下のアルミニウムは 660°C で融解します。この大きな温度差により、介在物欠陥を防ぐために正確な洗浄が必要になります。酸化層が溶接池に閉じ込められると、応力集中部として機能する硬くて脆いスポットが形成されます。
熱影響部 (HAZ) には、水素による多孔性、酸化層汚染、微小亀裂が発生する極めて危険なリスクがあります。水素は溶融アルミニウムにはよく溶けますが、固体アルミニウムにはほとんど溶けません。水分や炭化水素が溶接部を汚染すると、金属が凝固するときに水素ガスが閉じ込められ、微細な空隙が残ります。道路の振動、シャーシのねじれ、車内の液体のサージ 大容量のアルミニウムタンカーは、 すべての継ぎ目の疲労耐性を毎日テストします。
材料特性 |
アルミ(5000シリーズ) |
炭素鋼 |
溶接衝撃 |
|---|---|---|---|
熱伝導率 |
高い |
低い |
最初はより高い熱入力が必要となり、バーンスルーの危険があります。 |
酸化物の融点 |
2,060℃ |
卑金属に似ています |
積極的な溶接前の機械的および化学的洗浄を義務付けます。 |
水素溶解度 |
液体状態が高い |
低い |
湿気やグリースによる多孔質の影響を非常に受けやすい。 |
溶接の失敗は、流出の責任、危険物質の除去コスト、潜在的な発火事象など、重大な安全性と環境上のリスクにつながります。ボトムローディングマニホールドの継ぎ目のヘアライン亀裂は、検出される前に数百ガロンの燃料が漏れる可能性があります。緊急の構造パッチを適用するために大容量資産を道路から撤去する場合、運用のダウンタイムは財務上の複雑な影響を引き起こします。さらに、規制上の罰則には、路側の DOT/ADR 検査の不合格に関連する罰金や車両の運航停止が含まれます。危険物流出 1 件の費用は、トレーラーの最初の購入価格に比べて微々たるものです。
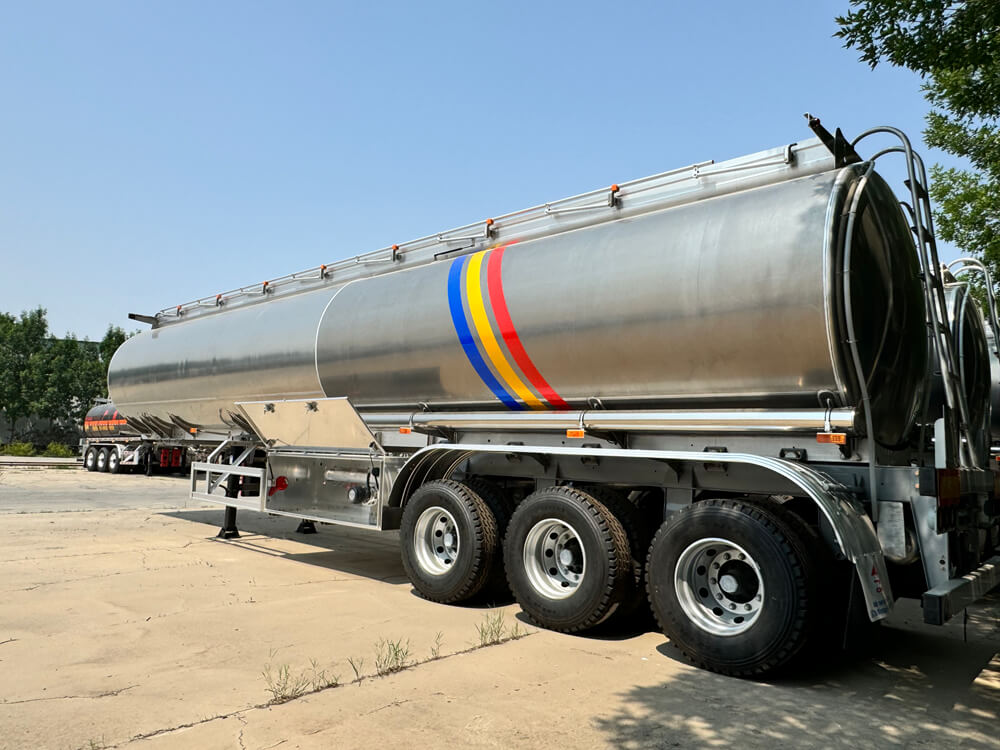
検証は、アークが発生するずっと前から始まります。適切な準備は溶接品質の基礎です。溶接不良まで品質を検査することはできません。材料の選択段階から組み込む必要があります。
メーカーは、親金属 (通常は耐熱性の場合は 5454-H32、高強度の場合は 5083-H111) と、それに対応するフィラー ワイヤ (5356 や 5554 など) を検証する必要があります。これにより、電気化学的および機械的適合性が保証されます。間違ったフィラーワイヤを使用すると、凝固中に電解腐食や即時の高温亀裂が発生します。材料試験レポート (MTR) は、製造前にプレートとフィラーメタルの両方の化学組成と引張強度を検証します。検査官は、これらの MTR を未加工のアルミニウム シートに刻印されたヒート番号と照合してチェックします。
炭化水素と水分を除去するには、機械的洗浄と化学的脱脂プロセスが必要です。メーカーは、湿気の結露や炭素鋼粒子による相互汚染を防ぐために、ドラフトのない、環境制御された専用のアルミニウム溶接ベイを維持する必要があります。シールドガス供給システム (通常は 100% アルゴンまたはアルゴンとヘリウムの混合物) では、ガスラインの湿気汚染がゼロであることを保証するために露点計を使用した検証が必要です。
標準的な溶接前準備シーケンスには次のものが含まれます。
工場スケール、切削液、取り扱い油を除去するための溶剤脱脂。
専用のステンレス鋼ワイヤーブラシを使用した機械的ブラッシング(炭素鋼には決して使用されません)。
接合部を完全に貫通させるためのエッジプロファイリングと面取り。
酸化物層が問題となる厚さに再形成される前に、指定された時間枠 (通常は 8 時間未満) 内で直ちに溶接します。
特定のエンジニアリングプロトコルにより、縫い目の完全性を事前に検証します。 アルミニウム製燃料タンクトレーラーが 製造現場から去ります。これらのテストは、視覚的、非破壊的、圧力ベースの評価に分類されます。
高輝度照明下での検査では、AWS D1.2 標準に従って、アンダーカット、オーバーラップ、クレーター亀裂、過剰または不十分な補強などの表面欠陥を特定します。検査官は溶接ゲージを使用して、隅肉溶接のど厚、脚の長さ、鉄筋の高さを測定します。訓練を受けた検査員は、溶接ビードのリップル パターンを検査するだけで、コールド ラップや不適切なタイインを発見できます。
放射線検査 (RT) では、X 線を利用して縦方向および円周方向の継ぎ目の内部構造プロファイルを生成し、内部空隙、多孔性、および不完全な浸透を検出します。 RT は、溶接部の内部構造の永久的なフィルムまたはデジタル記録を提供します。超音波検査 (UT) とフェーズド アレイ UT (PAUT) は、高周波音波を利用して壁の厚さを測定し、表面下の深い欠陥を特定し、高い空間分解能で溶接ルートの溶融をマッピングします。染料浸透検査 (DPI) は、可視または蛍光の液体染料を適用して、肉眼では見えない表面を破壊する微細な亀裂やピンホールを明らかにします。
静水圧試験には、 アルミニウム製ガソリンタンカートレーラー に水を注入し、通常の動作限界を超えて加圧し、構造降伏強度、隔壁の完全性、耐漏洩性を検証します。水は非圧縮性であるため使用され、圧縮ガスを使用するよりもテストが安全になります。空気圧試験では、加圧空気と漏れ検出石鹸液をすべての溶接継ぎ目に適用して使用し、動作上のストレス条件下で微小な漏れを検出します。
タンクと同じランオフ条件下で作成されたサンプル溶接クーポンは、溶接手順のベースライン強度の検証が失敗するまで機械的張力と曲げ応力を受けます。肉眼検査では、サンプル溶接の断面作成、研磨、酸エッチングを行い、溶け込み深さ、溶融プロファイル、熱影響部の結晶粒構造を評価します。これは、生産開始前に溶接パラメータが適切であることを証明します。
メーカーの内部品質管理システムと世界基準への準拠を評価することで、最終製品が公道で合法的かつ安全に走行できることが保証されます。
タンクは、危険物の輸送に関して、DOT 406 (米国)、ADR (欧州)、および TC 406 (カナダ) に基づく規制枠組みを満たす必要があります。これらの規定は、最小の壁厚、バッフルの配置、および溶接補強の制限を規定します。圧力保持容器については、溶接設計、施工、およびテストに関する ASME ボイラーおよび圧力容器コード (セクション VIII、ディビジョン 1) および ISO 3834 の遵守が必須です。
すべてのプロセスは、正式な溶接手順仕様 (WPS) とそれをサポートする手順認定記録 (PQR) によって裏付けられる必要があります。手動溶接工は、AWS D1.2 または EN ISO 9606-2 に基づく最新の検証済み認定を保持している必要があります。自動縦方向溶接機と周方向溶接機の統合により、ビードの一貫性、最適な入熱、および熱影響部の最小化が保証されます。 Certified Welding Inspector (CWI) と Authorized Inspector (AI) は、製造の主要な段階で必要な第三者の監督を提供し、製造の各マイルストーンに達するたびに旅行者文書に署名します。
溶接の品質は、初期資本支出と長期的な資産パフォーマンスの間の概念的なトレードオフに直接影響します。標準以下の溶接を備えた安価なトレーラーは、メンテナンスのダウンタイムによって初期節約分をすぐに使い果たしてしまいます。
検証済みの欠陥のない溶接により、動的な路面応力下での 15 ~ 20 年の運用寿命にわたって疲労亀裂の伝播が防止されます。これにより、構造上の積載量を損なうことなく、アルミニウムの軽量利点が維持されます。 アルミセミトレーラー燃料タンク。制御された溶接入熱により、アルミニウム合金の元の焼き戻し強度が維持され、溶接付近の早期の構造軟化が回避されます。 HAZ が狭く保たれると、タンクは剛性を維持し、液体サージの下でも膨らみに耐えます。
厳密にテストされたタンクに対して支払われるプレミアムは、繰り返し発生する溶接修理、稼働停止時間、資産ライフサイクルの短縮による急激なコストを相殺します。文書化された製造品質とクリーンな検査履歴により、二次市場での高い残存価値が維持されます。中古機器の購入者は、オファーをする前に、工場出荷時の NDT レポートとクリーンな DOT 検査記録を積極的に探します。
調達チームは、申し立てを検証し、投資を保護するために実行可能な措置を講じる必要があります。危険物を扱う場合、販売パンフレットを信頼するだけでは十分ではありません。
品質が低いという視覚的な指標には、一貫性のない溶接ビード プロファイル、過剰なスパッタ、アンダーカット、表面の気孔率、母材へのアーク ストライクなどがあります。溶接ゾーンの外側にアークが衝突すると、微小な亀裂が生じ、それが大きな亀裂に広がる可能性があります。専用の清潔なアルミニウム製造ゾーンの不足、不適切なプレート保管慣行、または認定されていない NDT 技術者などの設備の欠陥は、重大な危険信号です。開いたアルミニウム溶接ベイの隣で炭素鋼の研削が行われているのを見たら、その場を離れてください。
購入者は、すべての構造溶接を、それを実行した特定の認定溶接機またはロボット プログラムにマッピングする詳細な回路図を要求する必要があります。購入したタンクの特定のシリアル番号と一致する、認定されたサードパーティの X 線検査および超音波検査レポートが必須です。プレートの化学組成をアルミニウム生産者に結び付けるミルテスト証明書は、さらなる検証を提供します。すべての書類に認定検査官のスタンプと署名が押されていることを確認してください。
溶接の品質は、アルミニウム燃料輸送資産の安全性、コンプライアンス、および寿命を左右します。購入者は、NDT、WPS/PQR、および圧力試験プロトコルの透明性のある文書化された証拠を提供できないメーカーを直ちに失格にしなければなりません。
将来の製造業者に NDT レポートのサンプルを依頼し、文書化基準を確認してください。
独立した規制データベースを通じて DOT/ADR 準拠認証を検証します。
物理施設の監査をスケジュールして、アルミニウム溶接環境と準備手順を直接観察します。
すべての最終検査報告書が、調達したユニットの特定のシリアル番号と一致することを義務付けます。
A: 目視検査は毎日旅行前に行う必要があります。 DOT 406/EPA Method 27 規制に基づいて、外部の外観および漏れ防止テストを毎年実施する必要があり、内部の構造/厚さの検査は 5 年ごとに実施することが義務付けられています。
A: 構造の縦方向の継ぎ目に自動ガスメタル アーク溶接 (GMAW/MIG) を組み合わせると、高い溶着率と一貫した溶け込みが得られますが、複雑な取り付けや修理には手動のガス タングステン アーク溶接 (GTAW/TIG) がよく使用されます。
A: フェーズド アレイ超音波検査は放射線の危険を伴うことなく優れた探傷と深さのサイジングを提供しますが、放射線透過検査は依然としてアルミニウム溶接部の気孔などの体積欠陥を検出するための決定的な標準です。
A: 溶接熱によりアルミニウム合金の質が変化し、HAZ での機械的強度が低下します。この弱化効果を最小限に抑えるには、適切な入熱制御と合金の選択が必要です。
A: 必須の文書には、溶接手順仕様書 (WPS)、手順資格記録 (PQR)、溶接工性能資格 (WPQ)、材料試験レポート (MTR)、および認定された非破壊試験 (NDT) レポートが含まれます。


