
Ra'ayoyi: 165 Mawallafi: Lokacin Buga Editan Yanar Gizo: 2026-08-12 Asalin: Shafin


Jirgin ruwa maras nauyi yana buƙatar tazarar sifili don kuskure. Ingantacciyar tsarin motar jigilar kayan haɗari ta dogara gabaɗaya akan ƙarfin ƙwayoyin cuta na kabunta. Dole ne manajoji na Fleet da daraktocin dabaru su kimanta amincin tsarin aikin Tirela mai ɗaukar man fetur na Aluminum kafin siye don hana ɓarna bala'i, tarar muhalli, da lokacin aiki. Aibi guda ɗaya na ƙananan ƙwayoyin cuta a cikin kabu na tanki na iya yin sulhu da duk nauyin da ake biya a ƙarƙashin matsi mai ƙarfi na hanya. Fahimtar ainihin hanyoyin injiniyan da masana'antun ke amfani da su don tabbatar da ingancin walda yana raba kadara mai inganci, babban abin alhaki daga babban abin alhaki. Masu siye suna buƙatar sanin ainihin rahotannin gwaji marasa lalacewa don buƙata da yadda ake karanta su. Wannan jagorar ya rushe hanyoyin tabbatarwa na fasaha, daga shirye-shiryen kayan da aka riga aka yi walda zuwa gwajin hydrostatic na ƙarshe, yana tabbatar da ƙarin ƙarin jiragen ruwa na gaba ya cika mafi girman matakan aminci.
Gwajin da ba a lalata ba (NDT) Ba Ne Negotiable: Radiographic (X-ray) da gwajin Ultrasonic sune ka'idojin masana'antu don tabbatar da amincin weld na ciki ba tare da lalata tanki ba.
Yarda da Ƙarfafa Ƙarfafawa: Tabbatattun tankuna dole ne su cika ka'idoji masu tsauri (misali, DOT 406, ADR, Sashe na ASME VIII) wanda aka samu goyan bayan bayanan gwajin kayan aiki.
Kwarewar Automation vs. Manual: Haɗewar walda ta mutum-mutumi TIG/MIG tana rage kuskuren ɗan adam, amma ingantaccen saƙon jagora ya kasance mai mahimmanci ga haɗaɗɗun geometries na haɗin gwiwa.
Takaddun shaida ne: Masu siye dole ne su ba da umarni cikakkun taswirar walda, bayanan cancantar Welder Performance, da rahoton binciken NDT a matsayin sharadi na siye.
Ƙayyadaddun abin da ya ƙunshi cikakken walda a cikin mahallin jigilar ruwa mai haɗari yana buƙatar fahimtar hanyar da ke damun waɗannan tasoshin. Aibi guda ɗaya na ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun ƙayyadaddun kayan aiki zai iya ɓata duk tsarin da ke ƙarƙashin kaya. Lokacin da cikakkar tirela da aka ɗora lodi ta ke kewaya ƙasa marar daidaituwa, ta ɗauki juyi mai kaifi, ko birki ba zato ba tsammani, nauyin ruwa yana haifar da kuzarin motsa jiki. Wannan tasirin raguwa yana canja babban damuwa kai tsaye zuwa manyan kantunan da manyan kabu.
Aluminum yana da babban ƙarfin wutar lantarki da ƙarancin narkewa idan aka kwatanta da carbon ko bakin karfe. Layer na alumina oxide mai tsayi yana da wurin narkewa na kusan 2,060 ° C, yayin da alumina da ke ƙasa ya narke a 660 ° C. Wannan babban bambance-bambancen zafin jiki yana buƙatar tsaftacewa daidai don hana lahani haɗawa. Idan Layer oxide ya sami tarko a cikin tafkin walda, yana haifar da tawul masu ƙarfi, masu karyewa waɗanda ke aiki azaman abubuwan damuwa.
Akwai matsananciyar haɗari na porosity mai haifar da hydrogen, gurɓataccen Layer na oxide, da ƙananan fashewa a cikin yankin da zafi ya shafa (HAZ). Hydrogen yana da matuƙar narkewa a cikin narkakkar aluminum amma a zahiri ba a iya narkewa a cikin tsayayyen aluminum. Idan danshi ko hydrocarbons sun gurɓata yankin walda, iskar hydrogen takan shiga tarko yayin da ƙarfe ya ƙarfafa, yana barin ƙananan ɓata. Jijjiga hanya, tarkacen chassis, da hauhawar ruwa a cikin wani Babban ƙarfin tanki na aluminum yana gwada juriya ga gajiyar kowane kabu kullum.
Kayayyakin Kaya |
Aluminum (jeri 5000) |
Karfe Karfe |
Tasirin Welding |
|---|---|---|---|
Thermal Conductivity |
Babban |
Ƙananan |
Yana buƙatar shigarwar zafi mafi girma da farko, yana haɗarin ƙonewa. |
Oxide Melting Point |
2,060°C |
Kama da karfen tushe |
Yana ba da umarni mai tsauri kafin walda injiniyoyi da tsabtace sinadarai. |
Solubility na Hydrogen |
Babban yanayin ruwa |
Ƙananan |
Matsanancin haɗari ga porosity daga danshi ko mai. |
Rashin lalacewa yana haifar da haɗari mai tsanani da aminci da muhalli, gami da alhakin zubewa, farashin tsabtace hazmat, da yuwuwar abubuwan kunna wuta. Karyewar layin gashi a cikin kabu mai yawa na ƙasa yana iya zubar da ɗaruruwan galan na mai kafin a gano shi. Lokacin faɗuwar aiki yana haifar da haɓakar tasirin kuɗi lokacin cire babban kadara daga hanya don facin tsarin gaggawa. Bugu da ƙari, hukunce-hukuncen tsari sun haɗa da tara da saukar jiragen ruwa masu alaƙa da gazawar binciken DOT/ADR na gefen hanya. Farashin hazmat guda ɗaya ya zube dwarfs na farkon farashin siyan tirela.
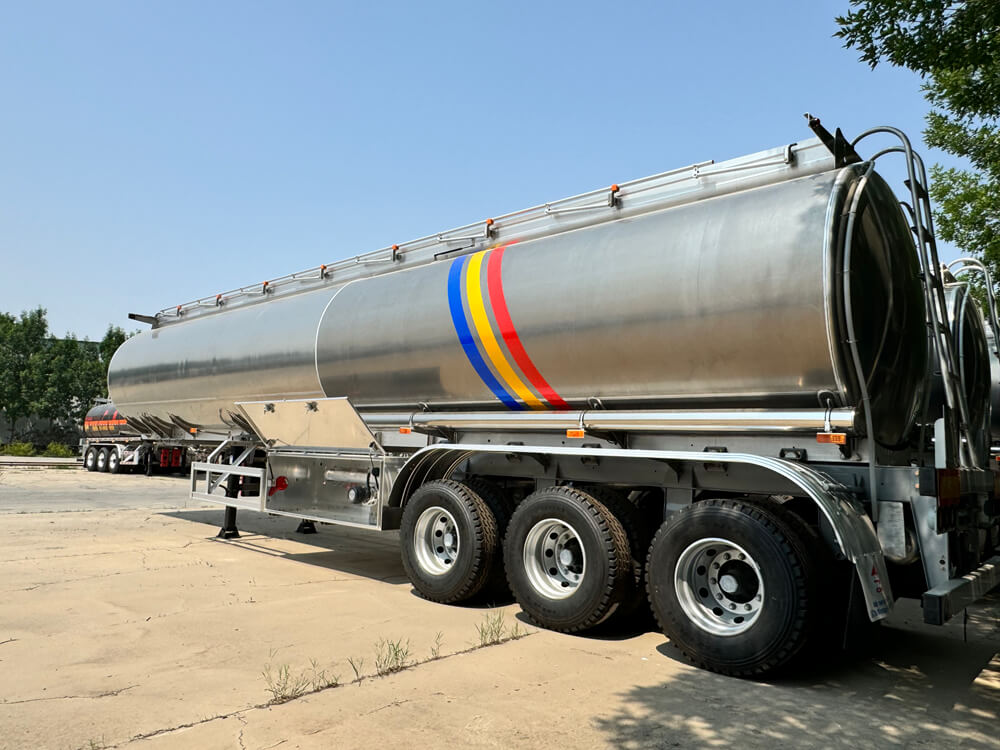
Tabbatarwa yana farawa tun kafin a buga baka. Shirye-shiryen da ya dace shine tushen ingancin weld. Ba za ku iya bincika inganci cikin mummunan walda ba; dole ne ku gina shi daga lokacin zaɓin kayan aiki.
Masu sana'a dole ne su tabbatar da karafa na iyaye, yawanci 5454-H32 don juriya na zafi ko 5083-H111 don ƙarfin ƙarfi, da kuma wayoyi masu filaye masu dacewa, kamar 5356 ko 5554. Wannan yana tabbatar da dacewa da electrochemical da inji. Yin amfani da waya mara kyau na filler yana haifar da lalata galvanic ko fashewar zafi nan take yayin ƙarfafawa. Rahoton Gwajin Abu (MTRs) yana inganta haɓakar sinadarai da ƙarfin juzu'i na faranti biyu da ƙarafa masu filler kafin ƙirƙira. Masu dubawa suna duba waɗannan MTR akan lambobi masu zafi da aka buga akan ɗanyen zanen aluminum.
Tsaftace injina da matakan lalata sinadarai sun zama dole don kawar da hydrocarbons da danshi. Masu sana'a dole ne su kula da sadaukarwa, daftarin aiki, bakunan walda na aluminium mai sarrafa yanayi don hana gurɓataccen danshi da gurɓatawar giciye daga ƙyallen ƙarfe na carbon. Tsarukan isar da iskar gas, galibi 100% Argon ko gaurayawan Argon-Helium, suna buƙatar tabbatarwa ta amfani da mitoci masu raɓa don tabbatar da gurɓataccen danshi na layin gas.
Daidaitaccen jerin shirye-shiryen pre-weld ya haɗa da:
Warware ragewa don cire ma'aunin niƙa, yanke ruwa, da sarrafa mai.
Injin goge-goge ta amfani da gogaggen bakin karfe waya goga (ba a taɓa amfani da shi akan karfen carbon ba).
Ƙirƙirar bayanan gefe da beveling don tabbatar da cikakken shigar haɗin gwiwa.
Walda nan take a cikin ƙayyadadden taganin lokaci (yawanci ƙasa da awanni 8) kafin Layer oxide ya sake fasalin zuwa kauri mai matsala.
Takamaiman ka'idojin injiniya sun tabbatar da amincin kabu kafin aluminum tank tank trailer bar masana'antu bene. An rarraba waɗannan gwaje-gwajen zuwa na gani, marasa lalacewa, da kimanta tushen matsa lamba.
Dubawa ƙarƙashin haske mai ƙarfi yana gano lahani na sama kamar ƙasƙanci, zoba, fashewar ramuka, da wuce kima ko rashin isasshen ƙarfi bisa ga ka'idodin AWS D1.2. Masu dubawa suna amfani da ma'aunin walda don auna kauri na walda na fillet, tsayin ƙafa, da tsayin ƙarfafawa. ƙwararren infeto zai iya hango cinyar sanyi ko ɗaurin da bai dace ba kawai ta hanyar yin la'akari da ƙirar ƙirar walda.
Gwajin Radiyo (RT) yana amfani da hasken X-ray don samar da bayanan tsarin ciki na tsayin daka da kewaye, gano ɓoyayyen ciki, porosity, da shigar da bai cika ba. RT yana ba da fim ɗin dindindin ko rikodin dijital na tsarin ciki na walda. Gwajin Ultrasonic (UT) da Phased Array UT (PAUT) suna tura raƙuman sauti masu ƙarfi don auna kaurin bango, gano ɓarna mai zurfi mai zurfi, da taswirar tushen ƙulli tare da ƙudurin sararin samaniya. Dye Penetrant Inspection (DPI) yana shafi rini na gani ko kyalli don fallasa ƙananan fashe-fashe da ramukan da ba a iya gani da ido tsirara.
Gwajin Hydrostatic ya haɗa da cika Tirela mai tankar man fetur na aluminum tare da ruwa tare da matsawa shi fiye da iyakokin aiki na yau da kullun don tabbatar da ƙarfin samar da amfanin ƙasa, girman girman kai, da juriya. Ana amfani da ruwa ne saboda ba shi da ƙarfi, yana sa gwajin ya fi aminci fiye da amfani da iskar gas. Gwajin huhu yana amfani da iska mai matsa lamba haɗe tare da maganin sabulun gano ɗigo da aka yi amfani da shi ga duk ɗinkin da aka welded don gano ƙananan leaks a ƙarƙashin yanayin damuwa na aiki.
Samfurin takardun shaida na walda, wanda aka ƙirƙira a ƙarƙashin ainihin yanayin kashewa kamar tanki, yana fuskantar tashin hankali na inji da damuwa na lanƙwasawa har sai an gaza tabbatar da ƙarfin tushe na hanyar walda. Jarabawar macroscopic ya haɗa da ƙetare-ɓangarorin, goge-goge, da samfuran welds na acid-etching don kimanta zurfin shigar ciki, bayanan haɗin kai, da tsarin hatsin yankin da zafi ya shafa. Wannan yana tabbatar da sigogin walda suna da sauti kafin fara samarwa.
Ƙimar tsarin sarrafa ingantattun ingantattun masana'anta da bin ƙa'idodin duniya yana tabbatar da samfurin ƙarshe na iya aiki bisa doka da aminci a kan titunan jama'a.
Dole ne tankuna su cika ka'idodin tsari a ƙarƙashin DOT 406 (US), ADR (Turai), da TC 406 (Kanada) don jigilar kayayyaki masu haɗari. Waɗannan lambobin suna yin ƙayyadaddun ƙayyadaddun kauri na bango, sanya baffle, da iyakokin ƙarfafa walda. Riko da ASME Boiler da Lambobin Jirgin Ruwa (Sashe na VIII, Sashe na 1) da ISO 3834 don ƙirar walda, aiwatarwa, da gwaji wajibi ne don tasoshin da ke riƙe da matsa lamba.
Duk matakai dole ne a goyi bayan ƙayyadaddun ƙayyadaddun Tsarin Welding na yau da kullun (WPS) da kuma goyan bayanta rikodin cancantar Tsarin (PQR). Masu walda da hannu dole ne su riƙe tabbataccen takaddun shaida a ƙarƙashin AWS D1.2 ko EN ISO 9606-2. Haɗin injunan walda mai tsayi da kewaye yana ba da tabbacin daidaiton katako, mafi kyawun shigar da zafi, da ƙarancin Yankunan da zafi ya shafa. Inspectorified Welding Inspectors (CWIs) da Izini Inspectors (AI) suna ba da kulawar da suka dace na ɓangare na uku yayin mahimman matakan ƙirƙira, sanya hannu kan takaddun matafiyi yayin da aka cimma kowane ci gaban masana'antu.
Ingancin weld kai tsaye yana rinjayar ra'ayi na ciniki tsakanin kashe kuɗi na gaba da aikin kadari na dogon lokaci. Tirela mai rahusa tare da madaidaicin walda zai cinye duk wani tanadi na farko cikin sauri ta hanyar rage lokacin kulawa.
Tabbatar da walda mara lahani yana hana yaɗuwar faɗuwar gajiya sama da tsawon rayuwar aiki na shekaru 15 zuwa 20 a ƙarƙashin matsananciyar matsananciyar hanya. Wannan yana kula da fa'idodin aluminium mai sauƙi ba tare da ɓata ƙarfin kayan aiki na tsarin ba aluminum Semi trailer man fetur tank . Abubuwan shigar da zafin walda da aka sarrafa suna adana ainihin ƙarfin zafin na'urar alloy na aluminium, da guje wa sassauƙa da wuri kusa da walda. Lokacin da aka ajiye HAZ kunkuntar, tankin yana riƙe da ƙarfi kuma yana tsayayya da kumburi a ƙarƙashin ruwa.
Kuɗin da aka biya na tankunan da aka gwada ƙwaƙƙwaran yana daidaita ƙimar ƙima na sake maimaita walda, lokacin da ba a aiki, da gajeriyar kewayon kadari. Rubuce-rubucen ingancin masana'antu da tsaftataccen tarihin dubawa suna kiyaye ƙimar saura a kasuwa na biyu. Masu siyan kayan aiki da aka yi amfani da su suna neman ainihin rahoton NDT na masana'anta da tsaftace bayanan duba DOT kafin yin tayin.
Ƙungiyoyin sayayya dole ne su ɗauki matakan da suka dace don tabbatar da da'awar da kuma kare jarin su. Aminta da ƙasidan tallace-tallace bai isa ba lokacin da ake mu'amala da kayan haɗari.
Alamun gani na rashin inganci sun haɗa da bayanin martabar walda mara daidaituwa, wuce gona da iri, yankan ƙasa, ƙarancin ƙasa, ko bugun baka akan gindin karfe. Arc ya buge a wajen yankin walda yana haifar da ƙananan fissures waɗanda za su iya yaduwa zuwa manyan fasa. Karancin kayan aiki, kamar rashin sadaukarwa, tsaftataccen yanki na ƙirƙira aluminium, ƙarancin ayyukan ajiyar faranti, ko ƙwararrun masu fasaha na NDT, manyan alamun gargaɗi ne. Idan ka ga carbon karfe nika faruwa kusa da bude aluminum walda bays, tafi.
Ya kamata masu siye su nemi cikakken tsarin tsara taswirar kowane tsarin walda zuwa takamaiman bokan welder ko shirin mutum-mutumi wanda ya aiwatar da shi. Tabbataccen, rahotannin gwaji na Radiyo da Ultrasonic na ɓangare na uku da suka dace da takamaiman lambar serial na tankin da aka saya suna da mahimmanci. Takaddun Takaddun Gwajin Mill da ke haɗa haɗin sinadarai na faranti baya ga mai kera aluminium suna ba da ƙarin tabbaci. Tabbatar cewa duk takaddun suna ɗauke da tambari da sa hannun insifekta.
Ingancin weld yana ƙayyadad da aminci, yarda, da dawwamar kadarar jigilar mai ta alluminum. Dole ne masu siyayya nan da nan su hana masana'antun da ba za su iya samar da tabbataccen bayani ba, takaddun shaida na NDT, WPS/PQR, da ka'idojin gwajin matsa lamba.
Nemi samfurin rahoton NDT daga masana'antun masu zuwa don tabbatar da ƙa'idodin takaddun su.
Tabbatar da takaddun yarda da DOT/ADR ta hanyar bayanan bayanai masu zaman kansu.
Tsara jadawalin binciken kayan aikin jiki don lura da yanayin waldawar aluminium da hanyoyin shirye-shirye da hannu.
Umurci cewa duk rahoton binciken ƙarshe ya dace da takamaiman lambobi na rukunin da aka siyo.
A: Binciken gani ya kamata ya faru kafin tafiya kowace rana. Dole ne a gudanar da gwaje-gwaje na gani na waje da ɗigo a kowace shekara, kuma ana ba da umarnin duba tsarin cikin gida kowace shekara 5 a ƙarƙashin dokokin DOT 406/EPA Hanyar 27.
A: Haɗin kai mai sarrafa iskar Gas Metal Arc Welding (GMAW/MIG) don tsararren ɗinki na tsari yana ba da ƙimar ajiya mai yawa da daidaituwar shigar ciki, yayin da Manual Gas Tungsten Arc Welding (GTAW/TIG) galibi ana amfani dashi don haɗaɗɗun kayan aiki da gyare-gyare.
A: Duk da yake Phased Array Ultrasonic Testing yana ba da kyakkyawan gano aibi da zurfin girman ba tare da haɗarin radiation ba, Gwajin Radiyo ya kasance tabbataccen ma'auni don gano lahani mai ƙarfi kamar porosity a cikin walda na aluminum.
A: Welding zafi yana canza fushin aluminum gami, yana rage ƙarfin injinsa a cikin HAZ. Ingantacciyar kulawar shigar da zafi da zaɓin gami ya zama dole don rage wannan tasirin mai rauni.
A: Takaddun mahimmanci sun haɗa da ƙayyadaddun Tsarin Welding (WPS), Rubutun Cancanta Tsarin (PQR), Cancantar Ayyukan Welder (WPQ), Rahoton Gwajin Kayan aiki (MTRs), da ingantattun rahotannin Gwajin Mara lalacewa (NDT).


