
Baxış sayı: 165 Müəllif: Sayt redaktoru Nəşr vaxtı: 2026-08-12 Mənşə: Sayt


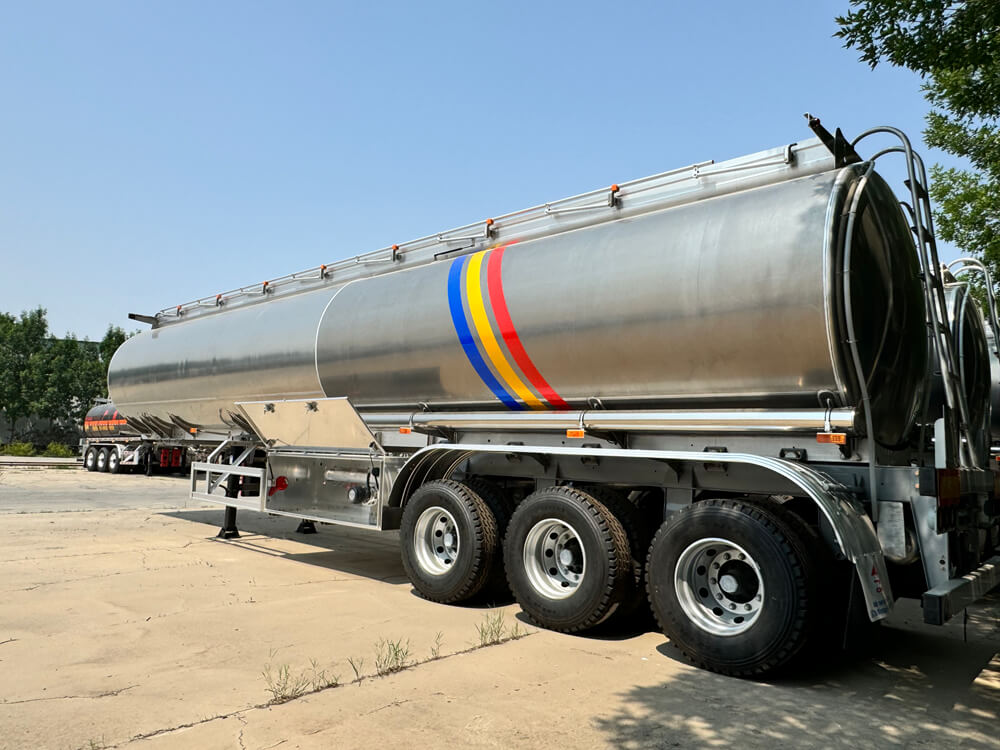
Uçucu mayelərin daşınması səhv üçün sıfır marja tələb edir. Təhlükəli materialları daşıyan avtomobilin struktur bütövlüyü tamamilə onun tikişlərinin molekulyar gücündən asılıdır. Donanma menecerləri və logistika direktorları bir gəminin struktur etibarlılığını qiymətləndirməlidirlər Alüminium Yanacaq Tankeri . Fəlakətli sızmaların, ekoloji cərimələrin və əməliyyat fasilələrinin qarşısını almaq üçün satınalmadan əvvəl Tank tikişindəki tək bir mikroskopik qüsur dinamik yol gərginliyi altında bütün yük yükünü poza bilər. İstehsalçıların qaynaq keyfiyyətini yoxlamaq üçün istifadə etdiyi dəqiq mühəndislik metodologiyalarını başa düşmək uyğun, yüksək performanslı aktivi yüksək riskli öhdəlikdən ayırır. Alıcılar dəqiq bilməlidirlər ki, hansı qeyri-dağıdıcı sınaq hesabatlarını tələb etmək və onları necə oxumaq lazımdır. Bu təlimat qaynaqdan əvvəl materialın hazırlanmasından yekun hidrostatik sınaqlara qədər texniki yoxlama proseslərini pozur və növbəti donanma əlavənizin ən yüksək təhlükəsizlik standartlarına cavab verməsini təmin edir.
Qeyri-dağıdıcı sınaq (NDT) müzakirə olunmur: Radioqrafik (rentgen) və ultrasəs sınaqları çənə zərər vermədən qaynaq tikişinin daxili bütövlüyünü sübut etmək üçün sənaye standartlarıdır.
Uyğunluq Keyfiyyəti diktə edir: Təsdiqlənmiş çənlər sənədləşdirilmiş material test hesabatları ilə dəstəklənən ciddi tənzimləyici çərçivələrə (məsələn, DOT 406, ADR, ASME Bölmə VIII) cavab verməlidir.
Avtomatlaşdırma və Manual Ekspertiza: Robotik TIG/MIG qaynaqının inteqrasiyası insan səhvini azaldır, lakin mürəkkəb birləşmə həndəsələri üçün sertifikatlaşdırılmış əl nəzarəti kritik olaraq qalır.
Sənədlər sübutdur: Alıcılar satınalma şərti kimi hərtərəfli qaynaq xəritələrini, Qaynaqçı Performansının Kvalifikasiyası qeydlərini və NDT yoxlama hesabatlarını mandat etməlidir.
Təhlükəli mayelərin daşınması kontekstində mükəmməl qaynağın nə olduğunu müəyyən etmək bu gəmilərin dözdüyü dinamik yol gərginliyini başa düşməyi tələb edir. Tək bir mikroskopik qüsur yük altında bütün strukturu poza bilər. Tam yüklənmiş qoşqu qeyri-bərabər ərazidə hərəkət etdikdə, kəskin dönüşlər etdikdə və ya qəfil əyləc etdikdə, maye yükü böyük kinetik enerji yaradır. Bu sürüşmə effekti böyük gərginliyi birbaşa arakəsmələrə və uzununa tikişlərə ötürür.
Alüminium karbon və ya paslanmayan poladla müqayisədə yüksək istilik keçiriciliyinə və aşağı ərimə nöqtəsinə malikdir. Davamlı alüminium oksidinin səth təbəqəsi təxminən 2060 ° C ərimə nöqtəsinə malikdir, əsas alüminium isə 660 ° C-də əriyir. Bu kütləvi temperatur fərqi daxiletmə qüsurlarının qarşısını almaq üçün dəqiq təmizləmə tələb edir. Oksid təbəqəsi qaynaq hovuzunda ilişib qalsa, gərginlik konsentratoru kimi çıxış edən sərt, kövrək ləkələr əmələ gətirir.
İstilikdən təsirlənən zonada (HAZ) hidrogenin yaratdığı məsaməlik, oksid təbəqəsinin çirklənməsi və mikrokrekinq riski yüksəkdir. Hidrogen ərimiş alüminiumda çox həll olunur, lakin bərk alüminiumda praktiki olaraq həll olunmur. Nəm və ya karbohidrogenlər qaynaq zonasını çirkləndirərsə, metal bərkidikcə hidrogen qazı tutulur və mikroskopik boşluqlar qalır. Yol vibrasiyası, şassinin burulması və a. daxilində maye dalğası böyük tutumlu alüminium tanker gündəlik olaraq hər tikişin yorğunluq müqavimətini yoxlayır.
Material Əmlak |
Alüminium (5000 Seriyası) |
Karbon Polad |
Qaynaq Təsiri |
|---|---|---|---|
İstilik keçiriciliyi |
Yüksək |
Aşağı |
Başlanğıcda daha yüksək istilik girişi tələb edir, yanma riski yaradır. |
Oksidin ərimə nöqtəsi |
2,060°C |
Əsas metal kimi |
Qaynaqdan əvvəl aqressiv mexaniki və kimyəvi təmizləmə tələb edir. |
Hidrogenin həlli |
Yüksək maye vəziyyətdə |
Aşağı |
Nəmdən və ya yağdan məsaməliyə həddindən artıq həssaslıq. |
Qaynaq xətləri ciddi təhlükəsizlik və ətraf mühit risklərinə, o cümlədən dağılma öhdəliklərinə, hazmatların təmizlənməsi xərclərinə və potensial alovlanma hadisələrinə səbəb olur. Dibdən yükləmə manifoldu tikişində saç xəttinin qırılması aşkar edilməzdən əvvəl yüzlərlə gallon yanacaq sızdıra bilər. Yüksək tutumlu aktivin fövqəladə strukturun yamaqlanması üçün yoldan çıxarılması zamanı əməliyyatın dayanma müddəti mürəkkəb maliyyə təsirini yaradır. Bundan əlavə, tənzimləyici cəzalara yol kənarındakı DOT/ADR yoxlamalarının uğursuzluğu ilə bağlı cərimələr və donanmanın torpaqlanması daxildir. Tək bir hazmat tullantısının dəyəri qoşqunun ilkin alış qiymətini cırtdan edir.
Doğrulama qövs vurulmadan çox əvvəl başlayır. Düzgün hazırlıq qaynaq keyfiyyətinin əsasını təşkil edir. Keyfiyyəti pis qaynaqda yoxlaya bilməzsiniz; onu material seçimi mərhələsindən qurmalısınız.
İstehsalçılar əsas metalları, adətən istiliyə davamlılıq üçün 5454-H32 və ya yüksək möhkəmlik üçün 5083-H111 və 5356 və ya 5554 kimi onlara uyğun doldurucu naqilləri yoxlamalıdır. Bu, elektrokimyəvi və mexaniki uyğunluğu təmin edir. Yanlış doldurucu teldən istifadə bərkimə zamanı qalvanik korroziyaya və ya dərhal isti çatlamaya səbəb olur. Material Test Hesabatları (MTRs) istehsaldan əvvəl həm plitələrin, həm də doldurucu metalların kimyəvi tərkibini və dartılma gücünü təsdiqləyir. Müfəttişlər bu MTR-ləri xam alüminium təbəqələrdə möhürlənmiş istilik nömrələri ilə yoxlayırlar.
Karbohidrogenləri və nəmi aradan qaldırmaq üçün mexaniki təmizləmə və kimyəvi yağdan təmizləmə prosesləri lazımdır. İstehsalçılar karbon polad hissəciklərindən rütubətin kondensasiyası və çarpaz çirklənməsinin qarşısını almaq üçün xüsusi, susuz, iqlimə nəzarət edilən alüminium qaynaq yuvalarını saxlamalıdırlar. Qoruyucu qaz ötürmə sistemləri, adətən 100% Arqon və ya Arqon-Helium qarışıqları, sıfır qaz xəttinin nəm çirklənməsini təmin etmək üçün şeh nöqtəsi sayğaclarından istifadə edərək yoxlama tələb edir.
Standart qaynaqdan əvvəl hazırlıq ardıcıllığına aşağıdakılar daxildir:
Dəyirman şkalasını, kəsici mayeləri və işləmə yağlarını təmizləmək üçün həlledici ilə yağdan təmizləmə.
Xüsusi paslanmayan polad tel fırçalarla mexaniki fırçalama (heç vaxt karbon poladda istifadə olunmur).
Tam birləşmənin nüfuzunu təmin etmək üçün kənarların profillənməsi və əyilmə.
Oksid təbəqəsi problemli qalınlığa çevrilməzdən əvvəl müəyyən bir vaxt pəncərəsində (adətən 8 saatdan az) dərhal qaynaq.
Xüsusi mühəndislik protokolları tikişin bütövlüyünü təsdiqləyir alüminium yanacaq çəni qoşqu istehsal mərtəbəsini tərk edir. Bu testlər vizual, dağıdıcı olmayan və təzyiqə əsaslanan qiymətləndirmələrə bölünür.
Yüksək intensivlikli işıqlandırma altında yoxlama AWS D1.2 standartlarına uyğun olaraq kəsilmə, üst-üstə düşmə, krater çatları və həddindən artıq və ya qeyri-kafi möhkəmləndirmə kimi səth qüsurlarını müəyyən edir. Müfəttişlər fileto qaynaq boğazının qalınlığını, ayaq uzunluğunu və möhkəmləndirmə hündürlüyünü ölçmək üçün qaynaq ölçmə cihazlarından istifadə edirlər. Təcrübəli müfəttiş qaynaq muncuqunun dalğalanma nümunəsini yoxlayaraq soyuq dövrəni və ya düzgün olmayan bağlamaları görə bilər.
Radioqrafik Test (RT) uzununa və çevrəvi tikişlərin daxili struktur profillərini yaratmaq, daxili boşluqları, məsamələri və natamam nüfuzu aşkar etmək üçün rentgen şüalarından istifadə edir. RT qaynağın daxili strukturunun daimi film və ya rəqəmsal qeydini təmin edir. Ultrasəs Testi (UT) və Fazalı Array UT (PAUT) divar qalınlığını ölçmək, dərin yeraltı qüsurları tapmaq və yüksək məkan ayırdetmə ilə qaynaq kökünün birləşməsini xəritələmək üçün yüksək tezlikli səs dalğalarını yerləşdirir. Dye Penetrant Inspection (DYP) çılpaq gözlə görünməyən səthi qıran mikro çatları və pin dəliklərini aşkar etmək üçün görünən və ya flüoresan maye boyalar tətbiq edir.
Hidrostatik sınaq doldurmağı əhatə edir alüminium benzin tankeri qoşqusunu su ilə doldurmaq və konstruksiyaların sönmə gücünü, arakəsmələrin bütövlüyünü və sızma müqavimətini yoxlamaq üçün normal iş həddini aşaraq ona təzyiq göstərmək. Su sıxılmadığı üçün istifadə olunur, bu da sınaqları sıxılmış qazdan istifadə etməkdən daha təhlükəsiz edir. Pnevmatik sınaq əməliyyat gərginliyi şəraitində mikro sızmaları aşkar etmək üçün bütün qaynaqlanmış tikişlərə tətbiq olunan sızma aşkar edən sabun məhlulu ilə birlikdə təzyiqli havadan istifadə edir.
Çən kimi dəqiq axın şərtləri altında yaradılan nümunə qaynaq kuponları qaynaq prosedurunun əsas gücü yoxlanılmayana qədər mexaniki gərginlik və əyilmə gərginliyinə məruz qalır. Makroskopik müayinə penetrasiya dərinliyini, birləşmə profillərini və istidən təsirlənmiş zonanın taxıl strukturunu qiymətləndirmək üçün kəsişmə, cilalama və turşu ilə aşındırma nümunəsi qaynaqlarını əhatə edir. Bu, istehsala başlamazdan əvvəl qaynaq parametrlərinin sağlam olduğunu sübut edir.
İstehsalçının daxili keyfiyyət idarəetmə sistemlərinin qiymətləndirilməsi və qlobal standartlara riayət edilməsi son məhsulun ictimai yollarda qanuni və təhlükəsiz şəkildə işləyə bilməsini təmin edir.
Tanklar təhlükəli materialların daşınması üçün DOT 406 (ABŞ), ADR (Avropa) və TC 406 (Kanada) altında normativ çərçivələrə cavab verməlidir. Bu kodlar minimum divar qalınlıqlarını, tıxacların yerləşdirilməsini və qaynaqla möhkəmləndirmə hədlərini diktə edir. Qaynaq tikişinin dizaynı, icrası və sınaqdan keçirilməsi üçün ASME Qazan və Təzyiqli Gəmi Məcəlləsinə (Bölmə VIII, Bölmə 1) və ISO 3834 standartına riayət edilməsi təzyiq saxlayan qablar üçün məcburidir.
Bütün proseslər rəsmi Qaynaq Prosedurunun Spesifikasiyası (WPS) və onu dəstəkləyən Prosedur Kvalifikasiya Qeydi (PQR) ilə dəstəklənməlidir. Əl qaynaqçıları AWS D1.2 və ya EN ISO 9606-2 altında cari, təsdiqlənmiş sertifikatlara malik olmalıdırlar. Avtomatlaşdırılmış uzununa və dairəvi qaynaq maşınlarının inteqrasiyası muncuqların tutarlılığına, optimal istilik daxil olmasına və minimuma endirilmiş İstilikdən Təsirə məruz qalan Zonalara zəmanət verir. Sertifikatlı Qaynaq Müfəttişləri (CWI) və Səlahiyyətli Müfəttişlər (AI) istehsalın əsas mərhələlərində lazımi üçüncü tərəf nəzarətini təmin edir, hər bir istehsal mərhələsinə çatdıqda səyahətçi sənədlərini imzalayır.
Qaynaq keyfiyyəti ilkin kapital məsrəfləri ilə uzunmüddətli aktiv performansı arasındakı konseptual mübadilələrə birbaşa təsir göstərir. Qeyri-standart qaynaqları olan daha ucuz qoşqu, texniki xidmətin dayandırılması vasitəsilə istənilən ilkin qənaəti tez bir zamanda sərf edəcək.
Təsdiqlənmiş, qüsursuz qaynaqlar dinamik yol gərginliyi altında 15-20 illik istismar müddəti ərzində yorğunluq çatlarının yayılmasının qarşısını alır. Bu, alüminiumun struktur yük qabiliyyətinə xələl gətirmədən yüngül üstünlüklərini qoruyur alüminium yarımqoşqu yanacaq çəni . Nəzarət olunan qaynaq istilik girişləri qaynaq yaxınlığında vaxtından əvvəl struktur yumşalmadan qaçaraq alüminium ərintinin orijinal temperlənmiş gücünü qoruyur. HAZ dar saxlandıqda, çən öz sərtliyini saxlayır və maye dalğası altında qabarıqlığa müqavimət göstərir.
Ciddi sınaqdan keçmiş çənlər üçün ödənilən mükafat təkrarlanan qaynaq təmiri, xidmətdən kənar vaxt və qısaldılmış aktivlərin həyat dövrlərinin eksponensial xərclərini kompensasiya edir. Sənədləşdirilmiş istehsal keyfiyyəti və təmiz yoxlama tarixçələri təkrar bazarda yüksək qalıq dəyərini saxlayır. İşlənmiş avadanlıq alıcıları təklif etməzdən əvvəl orijinal zavod NDT hesabatlarını və təmiz DOT yoxlama qeydlərini fəal şəkildə axtarırlar.
Satınalma qrupları iddiaları yoxlamaq və investisiyalarını qorumaq üçün təsirli addımlar atmalıdır. Təhlükəli materiallarla işləyərkən satış broşurasına etibar etmək kifayət deyil.
Keyfiyyətsizliyin vizual göstəricilərinə uyğun olmayan qaynaq tikişi profilləri, həddindən artıq sıçrayış, alt kəsmə, səthin məsaməliliyi və ya əsas metala qövs zərbələri daxildir. Qaynaq zonasından kənarda qövs zərbələri böyük çatlara yayıla bilən mikro çatlar yaradır. Xüsusi, təmiz alüminium istehsal zonalarının olmaması, zəif boşqab saxlama təcrübəsi və ya sertifikatlaşdırılmamış NDT texnikləri kimi obyekt çatışmazlıqları əsas xəbərdarlıq əlamətləridir. Açıq alüminium qaynaq yuvalarının yanında karbon polad üyüdülməsini görsəniz, uzaqlaşın.
Alıcılar hər bir struktur qaynaqın xüsusi sertifikatlaşdırılmış qaynaqçıya və ya onu icra edən robot proqramına uyğun olaraq ətraflı sxemləri tələb etməlidir. Satın alınan tankın xüsusi seriya nömrəsinə uyğun gələn sertifikatlaşdırılmış, üçüncü tərəfin Radioqrafik və Ultrasəs sınaq hesabatları vacibdir. Plitələrin kimyəvi tərkibini alüminium istehsalçısı ilə birləşdirən Dəyirman Test Sertifikatı əlavə yoxlamanı təmin edir. Bütün sənədlərdə sertifikatlı müfəttişin möhürü və imzası olduğundan əmin olun.
Qaynaq keyfiyyəti alüminium yanacaq daşınması aktivinin təhlükəsizliyini, uyğunluğunu və uzunömürlülüyünü diktə edir. Alıcılar NDT, WPS/PQR və təzyiq testi protokollarının şəffaf, sənədləşdirilmiş sübutunu təqdim edə bilməyən istehsalçıları dərhal diskvalifikasiya etməlidirlər.
Sənədləşdirmə standartlarını yoxlamaq üçün potensial istehsalçılardan nümunə NDT hesabatlarını tələb edin.
Müstəqil tənzimləyici verilənlər bazaları vasitəsilə onların DOT/ADR uyğunluq sertifikatlarını yoxlayın.
Alüminium qaynaq mühitini və hazırlıq prosedurlarını birbaşa müşahidə etmək üçün fiziki obyekt auditini planlaşdırın.
Bütün yekun yoxlama hesabatlarının satın aldığınız bölmələrin xüsusi seriya nömrələrinə uyğun olmasını əmr edin.
A: Vizual yoxlamalar gündəlik səfərdən əvvəl aparılmalıdır. Xarici vizual və sızdırmazlıq testləri hər il aparılmalıdır və daxili struktur/qalınlıq yoxlamaları DOT 406/EPA Metod 27 qaydalarına əsasən hər 5 ildən bir məcburidir.
A: Konstruktiv uzununa tikişlər üçün avtomatlaşdırılmış Qaz Metal Qövs Qaynaqının (GMAW/MIG) birləşməsi yüksək çökmə sürətini və ardıcıl nüfuzu təmin edir, əl ilə qaz volfram qövs qaynağı (GTAW/TIG) isə mürəkkəb fitinqlər və təmir üçün tez-tez istifadə olunur.
A: Fazalı Array Ultrasonik Sınaq radiasiya təhlükələri olmadan mükəmməl qüsur aşkarlama və dərinlik ölçülərini təklif etsə də, Radioqrafik Test alüminium qaynaqlarında məsaməlik kimi həcm qüsurlarını aşkar etmək üçün qəti standart olaraq qalır.
Cavab: Qaynaq istiliyi alüminium ərintinin temperatını dəyişdirərək onun HAZ-da mexaniki gücünü azaldır. Bu zəifləmə təsirini minimuma endirmək üçün düzgün istilik girişinə nəzarət və ərinti seçimi lazımdır.
A: Əsas sənədlərə Qaynaq Prosedurunun Spesifikasiyaları (WPS), Prosedur Kvalifikasiyası Qeydləri (PQR), Qaynaqçı Performans Kvalifikasiyası (WPQ), Material Test Hesabatları (MTRs) və sertifikatlaşdırılmış Qeyri-dağıdıcı Sınaq (NDT) hesabatları daxildir.


