
Vistas: 148 Autor: Editor del sitio Hora de publicación: 2026-08-20 Origen: Sitio


La ineficiencia térmica se correlaciona directamente con la pérdida de ingresos en el transporte criogénico. Incluso un aumento fraccional en la fuga de calor acelera la generación de gas de ebullición (BOG), convirtiendo una valiosa carga útil en desechos ventilados. Los operadores de flotas y los ingenieros de adquisiciones enfrentan un desafío constante al verificar las afirmaciones de los fabricantes con respecto al rendimiento del aislamiento. Los sistemas de vacío degradados, el diseño térmico deficiente o los materiales de barrera defectuosos comprometen gravemente la retención de la carga útil y la seguridad operativa. Necesita datos confiables para tomar decisiones informadas sobre su flota.
Los protocolos de medición de fugas de calor estándar de la industria proporcionan los datos objetivos necesarios para evaluar y preseleccionar activos de transporte de alto rendimiento. Las pruebas de tasa de evaporación estática (SER), el modelado de rendimiento dinámico y el análisis de retención de vacío ofrecen una ventana clara a la salud térmica de un recipiente. Comprender estas métricas permite a los operadores distinguir entre ingeniería superior y fabricación deficiente, lo que garantiza rentabilidad y seguridad a largo plazo en la carretera.
La fuga de calor en un remolque cisterna de GNL criogénico se cuantifica principalmente mediante la prueba de tasa de evaporación estática (SER), que mide el volumen de gas vaporizado durante un período de tiempo específico en condiciones controladas.
La integridad del vacío es la principal defensa contra la transferencia de calor por convección; El monitoreo continuo de los niveles de vacío anular y el uso de captadores químicos son críticos para la viabilidad de los activos a largo plazo.
La evaluación del rendimiento térmico requiere distinguir entre requisitos criogénicos y transporte presurizado estándar (por ejemplo, comparar un remolque cisterna de GNL de alto vacío con un remolque cisterna de GLP sin aislamiento).
Las decisiones de adquisición deben sopesar el gasto de capital inicial del súper aislamiento multicapa (MLSI) con los ahorros del ciclo de vida de BOG reducido, ventilación minimizada y entrega de carga útil maximizada.
El gas de ebullición (BOG) representa la manifestación física del ingreso de calor en ambientes criogénicos. El Gas Natural Licuado debe permanecer a -162°C o menos para mantener su estado líquido. Cuando la energía térmica externa penetra en el sistema de contención, se transfiere a la carga útil líquida. El comportamiento termodinámico del GNL dicta que este calor absorbido proporciona el calor latente de vaporización necesario para un cambio de fase. El líquido hierve, se convierte en gas y se expande rápidamente dentro del espacio confinado del recipiente interior. Esta expansión no es un proceso gradual; escala agresivamente incluso con brechas térmicas menores.
El impacto financiero de la generación de BOG es sustancial e inmediato. Cada kilogramo de líquido vaporizado representa una pérdida directa de producto que no se puede recuperar durante el tránsito. Además, a medida que se acumula gas, la presión interna del tanque aumenta constantemente. Durante el transporte de larga distancia o los tiempos de permanencia prolongados en las terminales, esta presión puede exceder los límites de trabajo máximos permitidos de las válvulas de alivio. Esto requiere una ventilación controlada a la atmósfera para evitar fallas catastróficas de los buques. La ventilación desperdicia el producto e introduce graves preocupaciones ambientales y de seguridad. Las operaciones de flotas modernas establecen estrictos criterios básicos de éxito para el rendimiento térmico, exigiendo tasas mínimas de evaporación diaria para garantizar la máxima entrega de carga útil y ventanas de tránsito sin ventilación.
El calor entra en un Remolque cisterna criogénico de GNL a través de tres mecanismos principales. La conducción se produce a través de conexiones físicas entre el entorno ambiental y el recipiente interior criogénico. Los soportes estructurales, las tuberías del interior al exterior del recipiente, las varillas de soporte y los deflectores internos actúan como puentes térmicos. Los ingenieros combaten esto utilizando materiales con una conductividad térmica excepcionalmente baja. Por ejemplo, las estructuras de soporte de polímero reforzado con fibra de vidrio (GFRP) ofrecen una conducción térmica significativamente menor en comparación con los soportes tradicionales de acero inoxidable. Reemplazar los tubos de cuello metálico con alternativas compuestas reduce drásticamente la ruta conductora del calor.
La convección implica la transferencia de calor a través de un medio fluido, como aire o gas. Los recipientes criogénicos eliminan la transferencia de calor por convección en fase gaseosa al establecer un alto vacío en el espacio anular entre los tanques interior y exterior. Mantener este vacío por debajo de 1 x 10^-4 Torr garantiza que prácticamente no existan moléculas de gas para transportar calor a través del espacio. Si el vacío se degrada, la transferencia de calor por convección aumenta exponencialmente. La radiación, la transferencia de calor a través de ondas electromagnéticas, se mitiga mediante barreras reflectantes. El aislamiento multicapa (MLSI), que consta de capas alternas de Mylar de doble aluminización y material espaciador de poliéster, refleja eficazmente el calor radiante lejos del recipiente interior. El número de capas y la tensión de envoltura dictan directamente la eficacia de este escudo radiante.
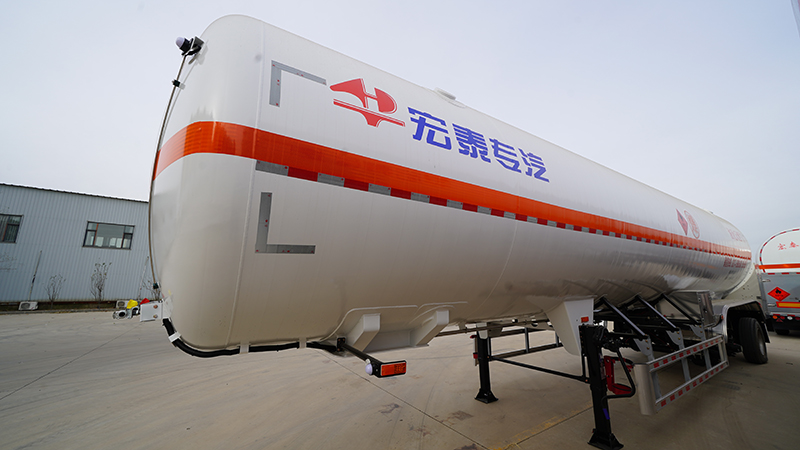
La prueba de tasa de evaporación estática (SER) sirve como punto de referencia estándar de la industria para verificar las fugas de calor durante la fabricación y la puesta en servicio. Regida por estándares estrictos como CGA 341 y EN 13530, la prueba SER proporciona una medición controlada y repetible de la eficiencia térmica de un recipiente. La metodología requiere un estricto cumplimiento de los controles ambientales para garantizar la precisión de los datos. El nitrógeno líquido (LN2) se utiliza normalmente debido a su perfil de seguridad y su delta de temperatura estandarizado, lo que proporciona una base consistente para comparar diferentes lotes de fabricación.
La ejecución de una prueba SER adecuada implica una secuencia específica de operaciones para garantizar resultados válidos:
Purgue el recipiente interior con gas nitrógeno seco para eliminar la humedad ambiental y evitar la formación de hielo.
Llene el recipiente interior hasta la capacidad de prueba especificada con nitrógeno líquido.
Deje que el sistema pase por una fase de preenfriamiento durante un mínimo de 24 horas para alcanzar el equilibrio térmico completo.
Selle el recipiente y dirija la chimenea de ventilación a través de un medidor de flujo másico térmico de precisión calibrado.
Registre la pérdida de masa o el flujo volumétrico del gas ventilado continuamente durante un período de 24 a 48 horas.
Ajuste los datos sin procesar para la presión barométrica ambiental y las fluctuaciones de temperatura registradas durante la ventana de prueba.
Calcule la tasa de evaporación diaria como porcentaje de la capacidad total del tanque.
Luego, los ingenieros convierten estos datos de prueba de LN2 en métricas de ebullición de GNL equivalentes utilizando factores de conversión termodinámicos establecidos para predecir el rendimiento en el mundo real.
Si bien SER proporciona una línea de base controlada, la tasa de evaporación dinámica (DER) representa la métrica operativa del mundo real. Un tanque estacionario experimenta una dinámica térmica muy diferente a la de un vehículo en movimiento. El movimiento del vehículo, la aceleración, el frenado y la vibración de la carretera inducen el chapoteo del líquido dentro del tanque. Este chapoteo rompe la capa de estratificación térmica que se forma naturalmente en los líquidos criogénicos estacionarios, donde el líquido más cálido se ubica en la parte superior y el líquido más frío permanece en el fondo.
Romper esta capa de estratificación aumenta el área de superficie mojada de la capa interior. Expone el líquido subenfriado a las secciones superiores ligeramente más calientes de las paredes del tanque y al espacio de vapor. Esta interacción acelera la transferencia de calor y la posterior generación de BOG, a menudo duplicando la tasa de evaporación en comparación con las condiciones estáticas. Los fabricantes instalan deflectores internos para mitigar las fugas de calor inducidas por chapoteo. Estos deflectores restringen el movimiento del fluido, manteniendo la capa de estratificación y minimizando la aceleración dinámica de la evaporación. El diseño, la ubicación y la conductividad térmica de estos deflectores son variables de ingeniería críticas.
Fuera de las condiciones de fábrica, los operadores confían en técnicas de medición operativa durante el mantenimiento de rutina para verificar la integridad térmica continua. La prueba de aumento de presión, o método de tanque cerrado, implica sellar el tanque y medir la tasa de aumento de presión interna a lo largo del tiempo. Al calcular el cambio de presión a lo largo del tiempo (dP/dt) en comparación con el volumen y el nivel de líquido conocidos, los técnicos pueden estimar con precisión la tasa de entrada de calor sin ventilar ningún gas. Esta prueba se realiza con frecuencia durante las escalas programadas en la terminal.
El monitoreo de la caída del vacío proporciona otra herramienta de diagnóstico crítica para los mecánicos de flotas. Los técnicos utilizan medidores Pirani o termopares calibrados para leer los niveles de vacío directamente desde el espacio anular a través de válvulas de acceso dedicadas. Una lectura de vacío degradante sirve como indicador directo de la salud del aislamiento. Si el vacío se ablanda de 10^-4 Torr a 10^-2 Torr, la transferencia de calor por convección aumenta enormemente. Esto indica una vulnerabilidad en el sistema de contención térmica, como una microfuga en la cubierta exterior o una desgasificación excesiva, que requiere mantenimiento inmediato y bombeo de vacío.
La evaluación del rendimiento térmico requiere comprender las claras diferencias entre los requisitos criogénicos y el transporte presurizado estándar. El aislamiento térmico extremo requerido para un recipiente criogénico contrasta marcadamente con el enfoque de contención de presión de un Remolque cisterna de GLP . Los protocolos de medición de fugas de calor para aplicaciones criogénicas son mucho más estrictos porque cualquier ingreso de calor provoca directamente un cambio de fase y una pérdida permanente de producto.
Por el contrario, una norma El semirremolque de GLP funciona a temperatura ambiente. Si bien la entrada de calor procedente del sol aumenta la presión interna, no provoca el cambio de fase rápido y continuo que se observa en el transporte de GNL. Por lo tanto, un no aislado La configuración del semirremolque con tanque de gas se centra completamente en la contención de alta presión y el límite elástico estructural en lugar del aislamiento térmico extremo. Los protocolos de prueba para estos recipientes priorizan las pruebas de presión hidrostática sobre el monitoreo de la tasa de evaporación.
Característica |
Remolque cisterna de GNL criogénico |
Remolque cisterna de GLP/semirremolque de GLP |
|---|---|---|
Temperatura de funcionamiento |
-162°C |
Ambiente (p. ej., -40 a 45 °C) |
Aislamiento |
Alto vacío + MLSI |
Ninguno (o simple parasol) |
Riesgo de fuga de calor |
Cambio de fase (BOG) |
Sólo aumento de presión |
Enfoque principal |
Aislamiento térmico |
Contención de alta presión |
El súper aislamiento multicapa (MLSI) ofrece una eficiencia térmica excepcionalmente alta y un peso de tara más bajo, lo que maximiza la capacidad de carga útil para los operadores de flotas. Sin embargo, MLSI requiere un vacío significativamente más profundo (por debajo de 10 ^ -4 Torr) para seguir siendo efectivo. Los procesos de fabricación y reparación de MLSI son complejos y requieren entornos de sala limpia especializados para evitar la contaminación por humedad entre las capas de Mylar. A pesar de la complejidad de fabricación, los resultados operativos favorecen en gran medida a MLSI para el transporte de larga distancia debido a una retención superior de la carga útil y tiempos de espera prolongados.
El aislamiento al vacío de perlita presenta un menor requerimiento de capital inicial y presenta un diseño robusto y simple. La perlita es un material silíceo granular que llena el espacio anular, proporcionando aislamiento y soporte estructural. Sin embargo, la perlita es muy susceptible a asentarse con el tiempo debido a las constantes vibraciones de la carretera y a la flexión del chasis. Esta sedimentación crea vacíos térmicos, o puntos calientes sin aislamiento, en la parte superior del tanque, lo que aumenta drásticamente la fuga de calor. Los operadores deben sopesar la menor inversión inicial de perlita frente a la frecuencia de mantenimiento a largo plazo, la posible pérdida de carga útil y la gran penalización por tara.
Mantener un vacío profundo durante un ciclo de vida de los activos de 10 a 15 años requiere mecanismos de preservación activos. Los fabricantes incluyen 'captadores' químicos, típicamente compuestos a base de paladio, tamices moleculares o mezclas de óxidos metálicos, colocados estratégicamente dentro del espacio anular. Estos captadores realizan una función química crítica que las bombas de vacío mecánicas no pueden replicar una vez que el recipiente está sellado.
Con el tiempo, las paredes metálicas de los recipientes interior y exterior liberan lentamente hidrógeno, monóxido de carbono y trazas de humedad atrapadas dentro de la matriz de acero. Sin intervención, estas moléculas desgasificadas degradarían el vacío. Los captadores químicos absorben activamente este hidrógeno y humedad desgasificados, uniéndolos químicamente a nivel molecular. Esta absorción continua preserva el vacío profundo necesario para evitar la transferencia de calor por convección, lo que garantiza que el recipiente mantenga su SER nominal de fábrica durante años.
La rentabilidad del ciclo de vida depende en gran medida de minimizar la pérdida de productos durante el tránsito y las escalas. Debe analizar el equilibrio entre invertir en aislamiento premium y los ahorros operativos obtenidos con el tiempo. Una mayor inversión inicial en un avanzado El remolque cisterna de GNL equipado con MLSI genera importantes beneficios gracias a la reducción de la pérdida de producto y la ventilación menos frecuente del tanque. Cada galón de GNL que se ahorra gracias a la ventilación va directamente al resultado final.
Calcular el impacto financiero a largo plazo implica rastrear las tasas de evaporación indicadas por el fabricante en comparación con las duraciones reales de las rutas y los tiempos de espera de las terminales. Un recipiente que ventila con frecuencia debido a un rendimiento térmico deficiente erosiona rápidamente los márgenes de beneficio. Además, la ventilación excesiva provoca un escrutinio regulatorio y posibles multas en las terminales de carga. Invertir en un aislamiento térmico superior garantiza que el volumen máximo de producto llegue al destino final de forma segura y rentable.
Las normas internacionales, incluidas ADR, DOT y ASME Sección XII, rigen estrictamente la presión de trabajo máxima permitida (MAWP) y los umbrales de ventilación para el transporte criogénico. Las mediciones verificadas de fugas de calor garantizan el cumplimiento de estas estrictas normas de seguridad. El tiempo de espera (el tiempo que un recipiente criogénico puede permanecer en condiciones de transporte sin ventilación) está directamente determinado por la tasa de fuga de calor y la temperatura de carga inicial.
Los datos SER precisos permiten a los operadores calcular tiempos de espera precisos para diversas condiciones ambientales y densidades de carga útil. Exceder estos tiempos de espera corre el riesgo de sobrepresurización y ventilación de emergencia, lo que viola las normas de transporte y crea graves riesgos de seguridad en las vías públicas. Mantener la integridad térmica no es sólo una preferencia económica; es un mandato regulatorio estricto aplicado por las autoridades de transporte de todo el mundo.
Las temperaturas ambiente extremas, particularmente durante las rutas de verano a través de climas desérticos, impactan significativamente el diferencial de temperatura (delta-T) entre la carga útil criogénica y el medio ambiente. Un delta-T más grande acelera la tasa de fuga de calor a través de la barrera aislante. Los operadores deben tener en cuenta estas fluctuaciones estacionales al planificar rutas, calcular los tiempos de espera esperados y determinar los niveles máximos de llenado.
La topografía de la ruta y la duración del tránsito también afectan en gran medida la fuga de calor dinámica. Las rutas montañosas requieren aceleraciones frecuentes, frenadas bruscas y curvas cerradas, lo que aumenta el chapoteo del líquido y el ascenso del DER. Los tiempos de tránsito prolongados permiten naturalmente que penetre más calor total en el recipiente, independientemente de la calidad del aislamiento. El software de planificación de rutas debe incorporar estas variables dinámicas, ajustando el aumento de presión esperado según el terreno específico para garantizar una entrega segura y sin ventilación.
Las vibraciones de la carretera, los impactos de los baches y la flexión del chasis ejercen una tensión mecánica continua sobre la integridad estructural de los soportes internos del recipiente. A lo largo de miles de kilómetros, esta tensión repetitiva puede introducir microfisuras en los tubos del cuello de GFRP o provocar cambios de alineación estructural. Estos cambios pueden comprimir las capas MLSI, creando nuevos puentes térmicos que evitan el aislamiento por completo.
Además, la tensión mecánica corre el riesgo de crear microfugas en la camisa exterior, especialmente en las costuras de soldadura, las penetraciones de tuberías y los colectores de válvulas. Incluso una brecha microscópica permite que entre aire ambiental en el espacio anular. Esto conduce a una rápida degradación del vacío, congelación de la humedad en el recipiente interior y un posterior aumento masivo en la transferencia de calor por convección. Las inspecciones estructurales de rutina y los controles de vacío son vitales para detectar estos problemas a tiempo.
Un riesgo importante en las adquisiciones es descubrir discrepancias entre los resultados de las pruebas SER de fábrica y el rendimiento dinámico del mundo real. Los fabricantes pueden realizar pruebas en condiciones ideales de clima controlado que no reflejan el duro uso real de la carretera. Para mitigar este riesgo, exija la certificación de terceros independientes de todas las pruebas SER. Agencias como Lloyd's Register, DNV o ABS pueden presenciar y verificar la exactitud de los datos. Además, solicite cualquier dato disponible sobre tasas de evaporación dinámica (DER) o modelos de prueba de chapoteo para comprender cómo se comporta la embarcación en movimiento.
Las tolerancias de fabricación deficientes pueden crear puentes térmicos localizados que evitan por completo el aislamiento. La soldadura deficiente, la colocación inadecuada de los soportes internos o el envoltorio descuidado de MLSI comprometen todo el sistema térmico. Mitigue esto solicitando imágenes térmicas o termografía infrarroja de la chaqueta exterior durante las pruebas en frío. Esta inspección localizará puntos fríos en la chaqueta exterior, lo que le permitirá identificar y eliminar puentes térmicos localizados antes de recibir el activo. Exigir la detección de fugas por espectrometría de masas de helio en todas las soldaduras límite de vacío.
La pérdida gradual de vacío a lo largo de la vida útil del activo conduce a niveles de BOG inaceptables y a una rentabilidad reducida. Implemente estrictos requisitos de adquisición para válvulas de retención de vacío accesibles, válvulas de tubería robustas con camisa de vacío y puertos de medición estandarizados. Exija programas de mantenimiento rutinarios de extracción por vacío en sus contratos de servicio. Asegúrese de que sus instalaciones de mantenimiento cuenten con las bombas de difusión de alto vacío especializadas necesarias para restaurar el espacio anular a una presión óptima durante toda la vida operativa del recipiente.
La medición y verificación precisas de las fugas de calor mediante pruebas SER siguen siendo no negociables para garantizar la seguridad y la rentabilidad de los activos de transporte criogénico. Depender del rendimiento térmico supuesto expone a su flota a pérdidas innecesarias de productos, desgaste acelerado y riesgos regulatorios graves. Dé prioridad a los fabricantes que proporcionan datos SER transparentes y verificados por terceros, utilizan MLSI avanzado para obtener una tara óptima, incorporan captadores de productos químicos de alta capacidad y demuestran una sólida ingeniería de soporte del recipiente interno.
Audite las tasas de BOG y los registros de aumento de presión de su flota actual para establecer una línea de base para un rendimiento térmico aceptable.
Solicite hojas de especificaciones térmicas detalladas, incluidos los tipos de materiales getter y certificaciones SER de terceros, de todos los proveedores potenciales.
Establezca estrictos requisitos básicos de retención de vacío y cronogramas obligatorios de bombeo para nuevos contratos de adquisición.
Implemente inspecciones de rutina con imágenes térmicas y verificaciones de vacío del medidor Pirani durante los intervalos de mantenimiento estándar para detectar signos tempranos de degradación del vacío.
R: El estándar de la industria generalmente oscila entre 0,15% y 0,30% por día para pruebas de nitrógeno equivalente. Esta tasa varía según el tipo de aislamiento (MLSI versus perlita), la capacidad total del tanque y los límites de tiempo de retención específicos requeridos por las regulaciones de transporte regionales.
R: La prueba SER implica llenar el tanque interno con un líquido criogénico (como LN2), permitir que el sistema alcance el equilibrio térmico durante 24 horas y luego medir con precisión el volumen de gas ventilado durante un período determinado (generalmente 24 a 48 horas) para calcular el porcentaje de evaporación diaria.
R: Un vacío profundo en el espacio anular elimina las moléculas de gas, evitando así la transferencia de calor por convección. Sin este vacío, el calor ambiental se transferiría rápidamente al recipiente interior, provocando una ebullición masiva y picos de presión peligrosos.
R: Los captadores químicos son materiales reactivos colocados en el espacio de vacío. Absorben químicamente hidrógeno y rastrean la humedad que lentamente se desprende de las paredes metálicas del tanque con el tiempo, preservando el vacío profundo necesario para el aislamiento térmico.
R: El chapoteo rompe la capa de estratificación térmica dentro del líquido y aumenta el área de la superficie mojada contra las paredes superiores del tanque, ligeramente más cálidas. Esta interacción acelera la transferencia de calor y aumenta la tasa de evaporación dinámica (DER) durante el tránsito.


