
Vues : 137 Auteur : Éditeur du site Heure de publication : 2026-08-24 Origine : Site


Les retards de déchargement, la dégradation des produits et les blocages de pipelines à l'installation de destination érodent directement les marges bénéficiaires et entraînent de lourdes frais de surestaries. Décharge pneumatique incontrôlée dans un conteneur-citerne ISO en vrac entraîne de graves pannes opérationnelles. Ces défaillances comprennent des blocages de pipelines, le compactage de la cargaison (« rat-holing »), le cisaillement des produits, les risques électrostatiques et la surpressurisation catastrophique du navire. Les opérateurs doivent gérer le flux d'air avec précision pour maintenir l'intégrité du produit et garantir des opérations de déchargement sûres.
L'optimisation du rejet nécessite une évaluation technique précise de la régulation de pression, des configurations de vannes, des systèmes de fluidisation et des paramètres d'alimentation en air. Vous devez évaluer ces facteurs avant d'acheter ou de louer un conteneur-citerne intermodal . Comprendre les mécanismes du contrôle du débit pneumatique garantit des débits massiques constants. Il évite le pontage de matériaux et protège à la fois la cargaison et l'équipement des dommages sur le chantier.
Le contrôle du débit pneumatique repose sur l'équilibrage de la pression interne du récipient (air supérieur) avec la pression de la conduite de transport (air de surpression) ; des ratios inappropriés provoquent un pontage des matériaux ou un colmatage des pipelines.
La sélection du système de fluidisation approprié (coussins d'aération ou cônes) à l'intérieur du conteneur-citerne est entièrement dictée par la densité apparente de la cargaison, la répartition granulométrique et les propriétés hygroscopiques.
Les configurations standard de conteneurs-citernes ISO horizontaux de 20 pieds nécessitent une gestion minutieuse des configurations de déchargement multi-trémies ou des châssis basculants spécialisés pour correspondre à l'efficacité des réservoirs-silos verticaux.
La sécurité et la conformité (normes ASME, ADR et EN) imposent un entretien rigoureux des soupapes de surpression (PRV), des soupapes de sécurité à vide et une mise à la terre/mise à la terre continue pour atténuer les risques électrostatiques lors d'un flux de produit à grande vitesse.
La physique du transport pneumatique détermine le succès de toute opération de déchargement en vrac. Le système doit atteindre un débit massique constant. Il doit garantir une dégradation nulle du produit et laisser un minimum de charge résiduelle (talon). Des limites de fonctionnement sûres doivent régir l’ensemble du processus. Le transport en phase dense déplace le matériau en lots en utilisant une pression élevée et une faible vitesse. Le transport en phase diluée met en suspension les particules dans un flux d'air à grande vitesse en utilisant une pression plus basse. Savoir quelle phase s'applique à votre cargaison dicte la manière dont vous configurez le collecteur.
Lorsque vous vous tenez à côté d’une unité de déchargement, vous pouvez entendre la différence entre un flux fluide et un système en difficulté. Un système en difficulté surgit, les tuyaux donnent des coups violents et le compresseur fonctionne. Un système fluide maintient un bourdonnement constant, indiquant que le rapport air/produit est correctement réglé. Pour y parvenir, il faut comprendre l’interaction entre l’air supérieur et l’air de fluidisation.
La pression de l'air supérieur pousse la cargaison vers le bas vers la sortie de déchargement. L'air de fluidisation aère la cargaison. L'air de surpression entraîne le matériau aéré vers l'avant à travers la conduite de refoulement. L’équilibre de ces flux d’air est essentiel pour un mouvement continu. Si vous poussez trop fort par le haut sans suffisamment d'air de surpression, vous remplissez le cône de décharge. Si vous utilisez trop d’air de surpression sans une pression supérieure suffisante, vous soufflez de l’air propre dans le silo pendant que la cargaison reste dans le réservoir.
Les opérateurs doivent calculer la différence de pression optimale en fonction de la distance de transport, du diamètre de la ligne et de la hauteur du silo de réception. Ce différentiel varie généralement de 1,5 à 2,0 bars (21,7 à 29 PSI). Les besoins en volume d'air (CFM ou m³/min) déterminent la capacité du système à maintenir une vitesse supérieure à la limite de saltation. Le fait de tomber en dessous de cette limite provoque une sédimentation du produit et des blocages immédiats du pipeline.
Déterminez la densité apparente de la cargaison pour établir les besoins de base en matière de volume d’air.
Mesurez la distance totale de transport, y compris les levées verticales jusqu'au silo de réception.
Calculez la chute de pression attendue sur le diamètre du pipeline (généralement 3 pouces ou 4 pouces).
Réglez le régulateur d'air supérieur pour maintenir la force de poussée requise sans dépasser la pression de service maximale autorisée (MAWP) du navire.
Ajustez la vanne de surpression pour maintenir la vitesse de la ligne au-dessus du point de saltation.
L'introduction d'air comprimé modifie l'angle de repos des matériaux secs en vrac. Les particules solides commencent à se comporter comme un fluide. Cette fluidisation permet à la gravité d'alimenter le matériau en douceur dans le collecteur de décharge. Une aération adéquate empêche le matériau de s'emboîter et d'arrêter l'écoulement. Vous lubrifiez essentiellement les particules sèches avec de l’air.
Une aération excessive présente des risques importants. Cela provoque une canalisation, où l'air contourne entièrement le matériau, jaillissant directement à travers la cargaison et sortant par le haut. La sous-aération entraîne un compactage, un pontage et un écoulement central, où seul le matériau directement au-dessus de la sortie se décharge, laissant un solide anneau de cargaison collé aux parois. Les opérateurs doivent ajuster la pression atmosphérique de manière dynamique pour correspondre aux caractéristiques spécifiques de la cargaison en vrac sec.
Les mécanismes de contrôle de débit varient considérablement en fonction de la conception du châssis. Un pourboire Le conteneur-citerne ISO de 20 pieds utilise la gravité pour faire glisser le matériau vers un seul cône de déchargement arrière. Cette conception simplifie les exigences de fluidisation et accélère les temps de déchargement. L'opérateur élève le réservoir et la gravité fait la moitié du travail, nécessitant une aération moins agressive pour maintenir le matériau en mouvement.
Les conceptions horizontales à plusieurs trémies nécessitent une décharge séquentielle de trémies individuelles. Les opérateurs doivent gérer indépendamment l’air de tête et l’air de fluidisation pour chaque trémie. Cette configuration sans basculement exige des compétences de l'opérateur plus élevées pour éviter les chutes de pression et la contamination croisée des matériaux entre les trémies. Vous devez les vider dans un ordre spécifique, généralement d'arrière en avant, pour garder la conduite de refoulement dégagée et maintenir une pression de conduite constante.
Un matériel mécanique et pneumatique spécifique régule le débit dans le système. Comprendre ces composants aide les opérateurs à résoudre les blocages et à optimiser les vitesses de déchargement. Chaque vanne et collecteur joue un rôle distinct dans le maintien du rapport air/produit correct. Vous ne pouvez pas gérer ce que vous ne comprenez pas, et connaître le matériel est la première étape pour maîtriser le processus de décharge.
Des vannes de régulation proportionnelles gèrent le volume d'air entrant dans l'espace vide. Ces vannes permettent aux opérateurs d'affiner la pression interne. Des clapets anti-retour empêchent le reflux du produit dans les conduites d'alimentation en air. Cette protection est vitale pour maintenir l’intégrité du compresseur. Si un clapet anti-retour tombe en panne, la poussière retourne dans le compresseur, détruisant les rotors en quelques minutes.
La vanne de surpression injecte de l'air auxiliaire directement dans la canalisation de refoulement. Cette conduite d'air facilite le flux et élimine les restrictions avant qu'elles ne deviennent des bouchons solides. Les opérateurs utilisent la vanne de surpression pour ajuster la vitesse de transport indépendamment de la pression interne du réservoir. Il fait office de pédale d'accélérateur pour la conduite de refoulement.
Les vannes de décharge inférieure limitent le flux de matière fluidisée dans le pipeline. Les vannes papillon offrent une solution standard et économique. Cependant, ils sont sujets à l’usure lors de la manipulation de marchandises abrasives. Les vannes à manchon et les vannes à segment sphérique spécialisées offrent un étranglement précis du débit et une résistance supérieure à l'usure.
La conception du cône de décharge et la géométrie du collecteur affectent directement la chute de pression par friction. Le dimensionnement standard des tuyaux utilise généralement des diamètres de 3 ou 4 pouces. Des transitions douces au sein du collecteur réduisent les turbulences et empêchent la dégradation des particules lors d'une décharge à grande vitesse. Les courbures prononcées ou les diamètres de tuyaux inadaptés créent des zones de turbulences qui dégradent les marchandises fragiles et accélèrent l'usure des charges abrasives.
Type de vanne |
Demande principale |
Avantages |
Inconvénients |
|---|---|---|---|
Papillon standard |
Vrac sec général, non abrasif |
Économique, facile à remplacer |
Sujet à une usure rapide avec des abrasifs |
Vanne à pincement |
Poudres abrasives, granulés fragiles |
Excellent étranglement, pas de contact métallique |
Nécessite de l'air comprimé pour actionner, coût plus élevé |
Segment de balle |
Poudres cohésives, systèmes haute pression |
Contrôle précis, coupe les colonnes de matériaux |
Lourd, coûteux à entretenir |
Les matériaux d'aération doivent résister aux fluctuations de température, à l'abrasion et au colmatage du produit. L'acier inoxydable fritté offre une durabilité maximale pour les matériaux abrasifs. La toile perméable offre une excellente répartition de l'air pour les poudres fines. Les buses de fluidisation en silicone empêchent le reflux du matériau tout en délivrant des jets d'air ciblés.
Les plastiques poreux offrent une résistance chimique aux poudres chimiques spécialisées. Le choix des supports de fluidisation dicte le calendrier de maintenance et la durée de vie globale des composants de décharge interne. Si vous faites passer de l'air chaud à travers des tampons en toile standard, ils se dégraderont et se déchireront, soufflant le tissu dans le silo du client.
La friction des matières sèches génère d’énormes quantités d’électricité statique. Les cosses de mise à la terre et les liens de continuité électrique entre les joints de tuyaux dissipent cette charge en toute sécurité. La mise à la terre continue empêche la génération d'étincelles dans les environnements riches en poussière. Vous pouvez littéralement voir l'arc statique des tuyaux non mis à la terre dans des conditions de faible luminosité.
Les opérateurs doivent vérifier les connexions de mise à la terre avant de lancer toute décharge pneumatique. Le non-respect de la continuité électrique risque d’entraîner des explosions de poussières catastrophiques, en particulier lors de la manipulation de poudres combustibles comme la farine ou les résines plastiques. Une simple vérification multimètre des raccords de tuyaux peut éviter un désastre sur le site.
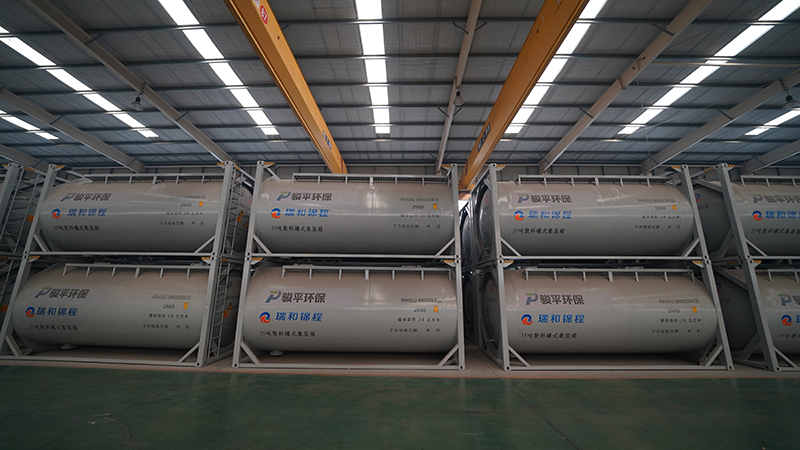
Les spécifications de l’équipement doivent correspondre directement aux comportements réels du fret. Cet alignement guide les décisions d’approvisionnement et de location. Différents matériaux nécessitent des stratégies de manutention pneumatique très différentes pour garantir un déchargement sûr et efficace. Vous ne pouvez pas utiliser une approche unique pour passer des granulés de plastique à la poudre de ciment.
Type de chargement |
Caractéristiques du débit |
Configuration optimale |
Principaux risques |
|---|---|---|---|
Granulés de plastique |
Fluide |
Phase diluée, basse pression, volume élevé |
Fusion par friction, cisaillement du produit |
Ciment / Farine |
Poudre cohésive |
Phase dense, haute pression, aération poussée |
Pontage, prise en masse d'humidité, compactage |
Sable de silice |
Très abrasif |
Composants durcis, doublure en polyuréthane |
Usure rapide des soupapes, érosion des tuyaux |
Les granulés à écoulement libre nécessitent un volume d'air élevé et une pression plus faible. Ce convoyage de phase diluée évite le cisaillement du produit. Il arrête également la dégradation et la fusion causées par la chaleur de friction. Une pression excessive endommage les granulés et crée de la poussière indésirable, que le récepteur rejettera.
Les vannes d'alimentation rotatives ou les configurations pneumatiques assistées par gravité limitent les impacts à grande vitesse. Ces composants introduisent doucement les granulés dans le flux d'air. La préservation de la structure physique du produit est l’objectif premier lors du déchargement. Si vous projetez des billes de plastique à travers une conduite de 4 pouces à une pression maximale, vous créerez des cheveux d'ange (de longs brins de plastique fondu) qui obstrueront les filtres du récepteur.
Les poudres cohésives nécessitent une fluidisation à haute pression. Le transport en phase dense pousse efficacement ces matériaux lourds. La couverture étendue du coussin d'aération élimine les ponts cohésifs à l'intérieur du Conteneur-citerne ISO en vrac . L’air doit pénétrer complètement dans la masse de poudre pour la faire bouger.
Les pièges à humidité intégrés, les filtres coalescents et les sécheurs d'air sont des exigences absolues dans la gamme de compresseurs. Les poudres hygroscopiques absorbent rapidement l'humidité. L’air humide provoque l’agglomération et le durcissement de ces poudres, endommageant de manière permanente la cargaison et les tampons de fluidisation internes. Si vous pompez de l’air humide dans une charge de ciment, vous mélangez essentiellement du béton à l’intérieur du récipient.
Vérifiez que le sécheur d'air du compresseur fonctionne et se vidange correctement.
Pré-pressurisez lentement le réservoir pour permettre à l’air de pénétrer dans le bloc de poudre cohésive.
Ouvrir complètement les vannes de fluidisation avant de casser la vanne de décharge inférieure.
Surveiller le manomètre de ligne ; des chutes soudaines indiquent qu’un trou à rat s’est formé.
Utilisez les vibrateurs pneumatiques avec parcimonie pour effondrer les ponts sans compacter davantage le matériau.
Les matériaux abrasifs détruisent rapidement les composants pneumatiques standards. Les opérateurs doivent sélectionner des composants renforcés pour prolonger la durée de vie du système. Les tuyaux d'évacuation recouverts de polyuréthane résistent au récurage interne. Les sièges de vanne papillon résistants à l’abrasion conservent leur étanchéité malgré une exposition constante à des particules pointues.
Des inspections fréquentes du collecteur de refoulement sont nécessaires lors de la manipulation d'abrasifs. Le remplacement préventif des pièces d'usure évite les éruptions inattendues et les déversements de matières dangereuses lors des opérations de déchargement sous pression. Une éruption sur une ligne de sable sous pression agit comme une sableuse, coupant l'équipement adjacent et présentant un grave danger pour le personnel du site.
La sélection des spécifications des réservoirs implique des compromis commerciaux et opérationnels. Les responsables logistiques doivent équilibrer la capacité de charge utile et les capacités de déchargement spécialisées. Le bon choix d'équipement dépend fortement de l'infrastructure de l'installation de destination et des itinéraires spécifiques parcourus.
Les unités horizontales standard offrent une polyvalence et un poids à vide inférieur. Ils maximisent la capacité de charge utile pour le transport général de vrac sec. Ils nécessitent cependant une gestion multi-trémies plus complexe lors du déchargement. Les châssis basculants spécialisés ou les silos verticaux simplifient le déchargement mais ajoutent un poids important à l'équipement, réduisant ainsi la quantité totale de marchandises que vous pouvez légalement transporter.
La location de réservoirs polyvalents offre une flexibilité à la flotte. Les unités hautement spécialisées et spécifiques au fret offrent des délais de déchargement plus rapides mais limitent les possibilités de retour. Les acheteurs doivent évaluer le rapport coût/bénéfice en fonction de leurs principales routes commerciales et de leurs contrats de fret. Si vous transportez uniquement du ciment, un silo spécialisé est logique. Si vous transportez du ciment dans un sens et des granulés de plastique dans l’autre, vous avez besoin d’une unité horizontale polyvalente.
Le recours à l’air comprimé fourni par les installations introduit de la variabilité. Les normes de qualité de l’air, de pression et de filtration diffèrent selon les sites. Les ventilateurs montés sur camion fournissent une alimentation en air constante et contrôlée. Ces unités entraînées par prise de force donnent à l'opérateur un contrôle complet sur les paramètres de décharge, éliminant ainsi le recours à l'équipement potentiellement défectueux du récepteur.
Les installations de refroidissement de l'air réduisent considérablement la température de l'air. L'air comprimé chaud endommage les marchandises sensibles à la chaleur comme les résines plastiques. Les refroidisseurs supérieurs protègent le produit et garantissent que l'évacuation pneumatique fonctionne dans des limites thermiques sûres. Pomper de l'air à 150 degrés dans une charge de résine à faible point de fusion fusionnera la totalité de la charge en un bloc solide.
Les opérations de décharge contiennent des points de défaillance critiques. La maîtrise de ces risques protège le personnel et les équipements. Le strict respect des protocoles de sécurité évite les accidents catastrophiques lors du déchargement sous pression. L’environnement du site est impitoyable et les raccourcis entraînent inévitablement des dommages matériels ou des blessures.
Les soupapes de surpression (PRV) protègent le navire contre les défaillances structurelles. Les disques de rupture fournissent une sécurité secondaire contre une surpression extrême. Des programmes de tests obligatoires garantissent que ces appareils fonctionnent correctement sous contrainte. Vous ne devez jamais modifier un paramètre PRV sur le terrain.
Les soupapes de sécurité à vide empêchent l’implosion du réservoir. Une dépressurisation rapide ou un chargement assisté par vide crée une pression négative importante. Les opérateurs ne doivent jamais contourner les mécanismes de sécurité pour accélérer les temps de déchargement. Le contournement des contrôles de sécurité entraîne directement la destruction de l'équipement et des blessures graves. Un réservoir effondré est une perte totale et un incident de sécurité massif.
Les procédures opérationnelles standard dictent la manière de déboucher les pipelines en toute sécurité. Les opérateurs utilisent la conduite de surpression pour éliminer les blocages sans dépressuriser brusquement l'ensemble du système. Des ajustements progressifs de la pression empêchent le bouchon de se compacter davantage. Si vous martelez la ligne à pleine pression, vous transformerez un bouchon lâche en une brique solide.
Les nettoyeurs acoustiques ou les vibrateurs pneumatiques servent d'aides à l'écoulement secondaire. Ils brisent les zones de produit stagnantes et empêchent les rats. Ces dispositifs maintiennent un flux de matière continu lorsque la fluidisation primaire s'avère insuffisante. Utilisez-les par petites rafales ; laisser un vibrateur fonctionner en continu sur une charge compactée ne fera que le tasser davantage contre les parois du réservoir.
Un dépoussiéreur bouché au niveau du silo de réception provoque une contre-pression immédiate. Cette contre-pression ralentit ou arrête complètement le débit de décharge du Conteneur-citerne ISO . Le système ne peut pas pousser le matériau dans un vide sous pression. L'air doit aller quelque part, et si le silo ne peut pas s'aérer, le flux s'arrête.
Les opérateurs doivent vérifier l'état du filtre du silo avant de commencer le déchargement. Les filtres de ventilation doivent évacuer efficacement l’air de transport. Un bon entretien des silos est tout aussi essentiel que l’entretien des réservoirs pour un déchargement pneumatique réussi. Si le manomètre du silo commence à monter rapidement, arrêtez immédiatement le déversement et demandez au site de vérifier son dépoussiéreur à manches.
L’élément humain reste le facteur le plus critique. Les opérateurs doivent lire les manomètres avec précision. Ils doivent surveiller en permanence les ratios air/produit. Le réglage progressif des vannes maintient la stabilité du système. Vous ne vous contentez pas d’ouvrir les vannes d’un coup sec ; vous les mettez en place tout en surveillant les jauges.
Les mouvements binaires des vannes (complètement ouvertes à complètement fermées) provoquent des pics de pression et des bouchons de canalisations. Une formation complète garantit que les opérateurs comprennent la physique du transport pneumatique. Les opérateurs qualifiés s’adaptent aux conditions changeantes d’écoulement et préviennent les blocages avant qu’ils ne surviennent. Ils écoutent le compresseur, surveillent les flexibles et lisent les jauges simultanément.
Vérifiez la densité apparente, la taille des particules et la sensibilité à l'humidité de vos marchandises les plus fréquemment transportées avant de finaliser les spécifications.
Consultez les ingénieurs de réservoirs pour exécuter des calculs de simulation de débit pour votre matériau spécifique afin de déterminer les exigences exactes en matière de fluidisation.
Demandez des dessins techniques détaillés du collecteur de refoulement pour confirmer l’efficacité du débit et identifier les zones de turbulence potentielles.
Vérifiez la compatibilité des compresseurs avec les actifs de votre flotte existante pour garantir une intégration transparente et une alimentation en air adéquate.
Établissez des procédures opérationnelles standard strictes pour vos chauffeurs, en vous concentrant sur les réglages progressifs des vannes et la surveillance continue des jauges.
R : La pression de fonctionnement standard varie généralement de 1,5 à 2,0 bars (21,7 à 29 PSI). La pression exacte dépend de la distance de transport, du diamètre du pipeline et de la densité apparente spécifique de la cargaison déchargée.
R : Vous évitez la contamination par l'humidité en installant des pièges à humidité intégrés, des filtres coalescents et des sécheurs d'air dans la conduite du compresseur. Cet équipement élimine la vapeur d'eau de l'air comprimé avant qu'elle ne pénètre dans le réservoir, protégeant ainsi les cargaisons hygroscopiques de l'agglomération.
R : Le transport en phase dense utilise une pression élevée et une faible vitesse pour pousser des matériaux lourds et cohésifs en limaces. Le transport en phase diluée utilise une basse pression et une vitesse élevée pour suspendre les granulés à écoulement libre dans le flux d'air, empêchant ainsi la dégradation du produit.
R : Le pontage du produit se produit en raison de rapports air/produit inappropriés, d'une sous-aération ou d'une pénétration d'humidité. Le réglage de la pression de l'air de fluidisation et la garantie que les coussinets d'aération sont propres et fonctionnent résolvent généralement les problèmes de pontage.
R : Non. Les réservoirs de liquide ne disposent pas des tampons de fluidisation nécessaires, des cônes de décharge spécialisés et des collecteurs d'air supérieurs nécessaires pour aérer et transporter pneumatiquement les solides secs en vrac.
R : Les soupapes de surpression doivent être soumises à une inspection et à un étalonnage rigoureux au moins tous les 2,5 ans au cours des tests réglementaires obligatoires, bien que des inspections visuelles doivent avoir lieu avant chaque opération de chargement et de déchargement.
R : La conduite de surpression injecte de l'air comprimé auxiliaire directement dans la canalisation de refoulement en aval de la vanne inférieure. Cet air brise les bouchons de matériau et maintient la vitesse de transport sans nécessiter une dépressurisation soudaine du récipient principal.


